
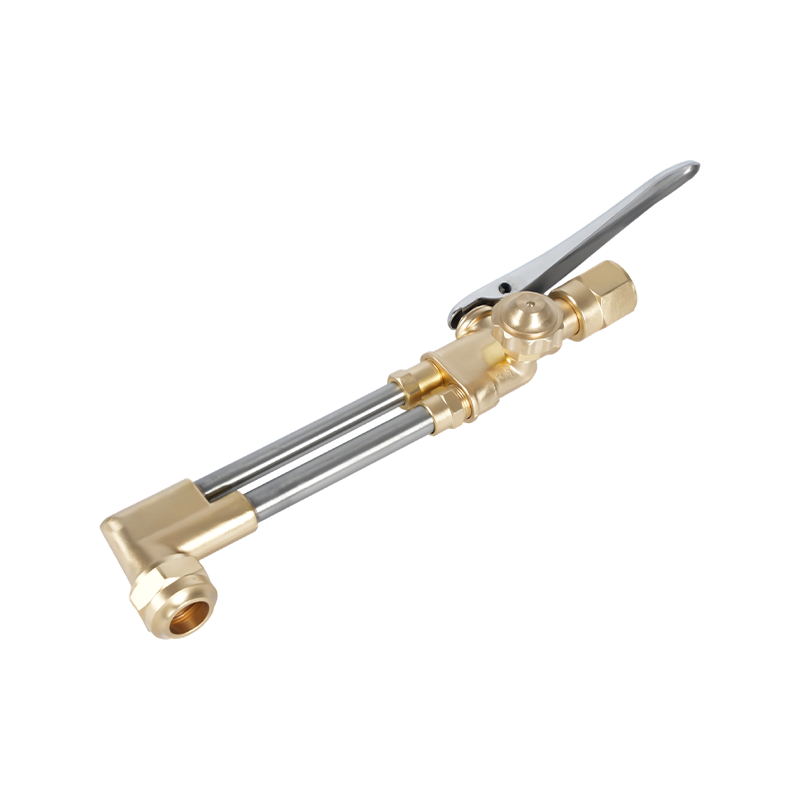
Cad iad Leideanna Gearrtha Ocsaí agus Cén Fáth a bhfuil Tábhacht leo
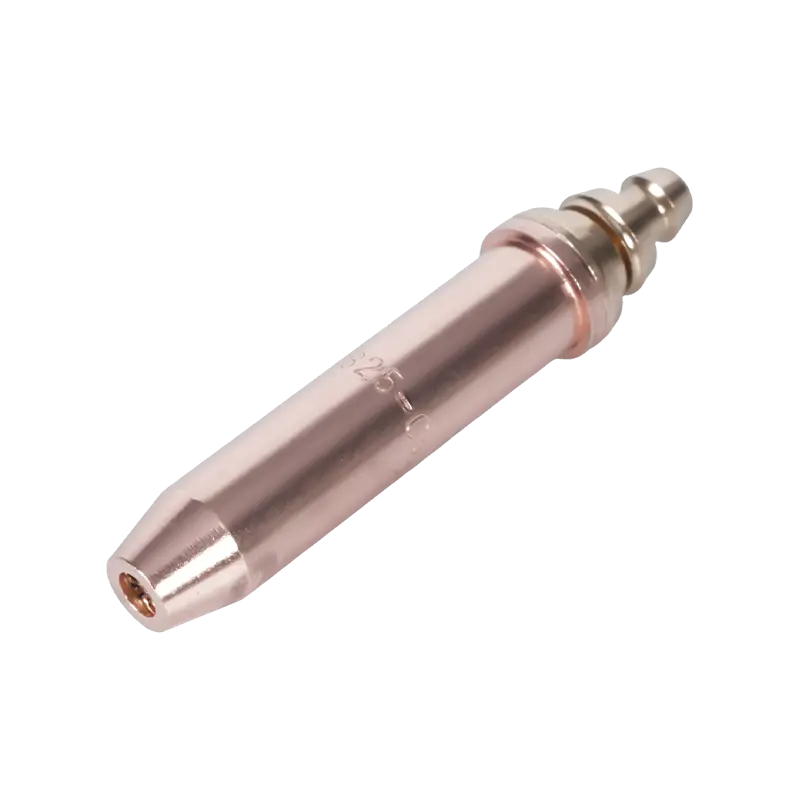
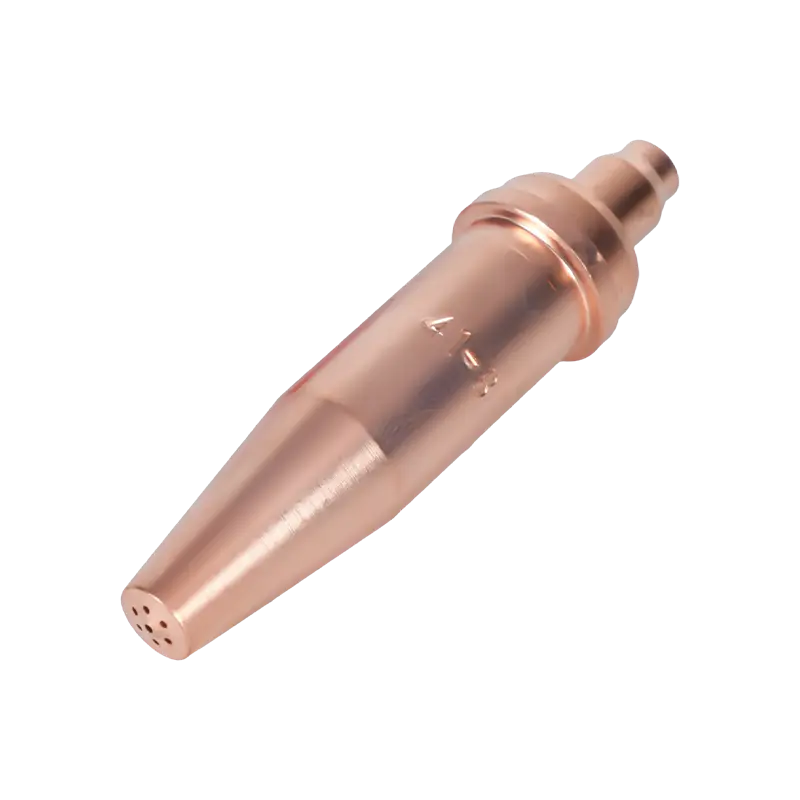
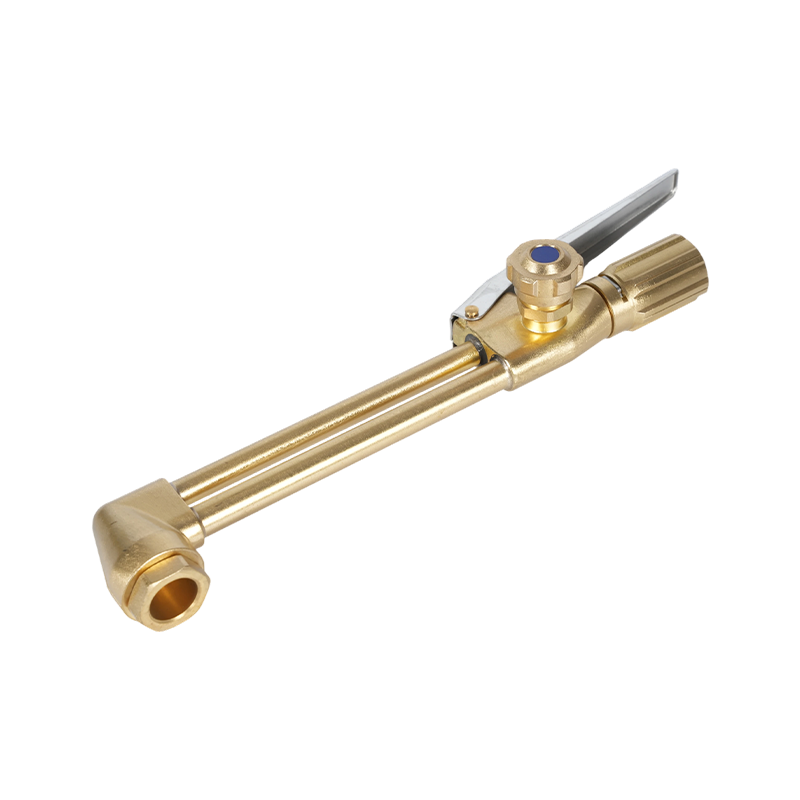
Gearradh ocsaí leideanna — ar a dtugtar freisin leideanna nó soic tóirse ocs-bhreosla — is comhpháirteanna beachta iad ag an taobh gnó de thóirse gearrtha ocsaigin-bhreosla. Rialaíonn siad seachadadh an lasair preheat agus an sruth ocsaigine gearrtha ardbhrú, agus cinneann a roghnú go díreach cáilíocht gearrtha, luas gearrtha, tomhaltas gáis agus sábháilteacht an oibreora. Tá roghnú an leid mícheart le haghaidh feidhm ar leith ar cheann de na cúiseanna is coitianta le droch-chaighdeán gearrtha, barraíocht slaig, miotail warped, agus caitheamh roimh am trealaimh.
Tá gearradh breosla ocsaí fós ar an modh gearrtha teirmeach is forleithne a úsáidtear ar fud an domhain, in ainneoin go nglactar le próisis plasma agus léasair le haghaidh feidhmeanna áirithe. Tá an trealamh iniompartha, cost-éifeachtach, agus tá sé in ann cruach éadrom a ghearradh ó thart ar 3 mm (1/8 orlach) suas go 300 mm (12 orlach) ar tiús - raon nach féidir le haon gearrthóir plasma i lúibín caighdeánach praghsanna a mheaitseáil. Is beag an costas iontrála do shocrú breosla ocsaí iomlán, go hiondúil idir $250 agus $350 do threalamh láimhe ardleibhéil, agus níl aon nasc leictreach ag teastáil, rud a fhágann gur féidir obair a dhéanamh in áiteanna nach bhfuil cumhacht ar fáil iontu.
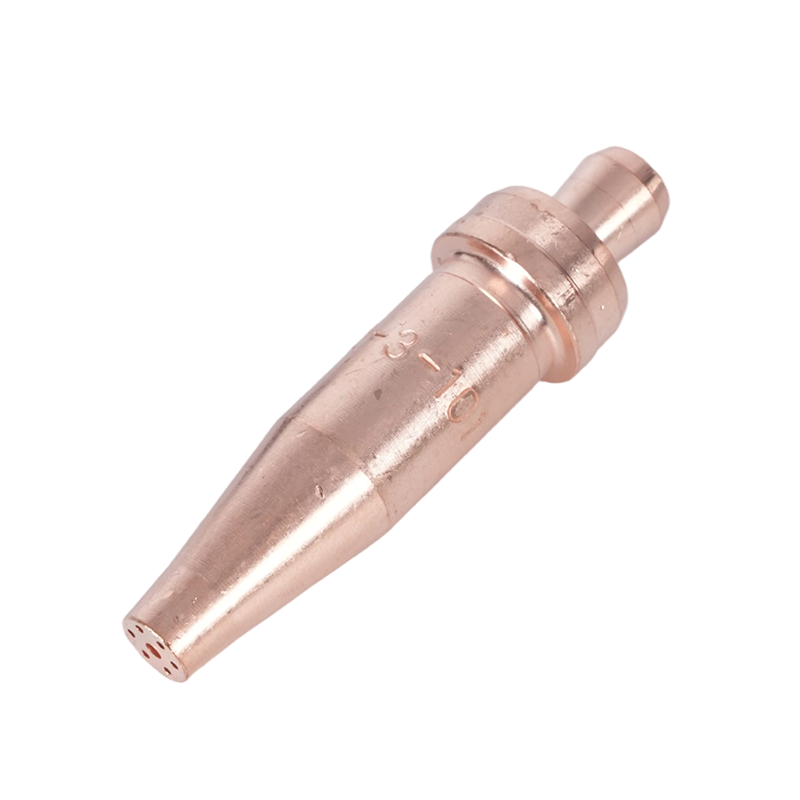
Déantar leideanna a mhonarú as copar soladach (tógáil aon phíosa) nó mar hibrideach dhá phíosa le píosa istigh práis agus muinchille seachtrach copair. Tá leideanna aonphíosa caighdeánach le haghaidh socruithe ocsaigine-aicéitiléine, agus úsáidtear leideanna dhá phíosa de ghnáth le gáis bhreosla mhalartacha mar própán, gás nádúrtha agus próipiléin. Dóitear gach gás breosla ag teochtaí difriúla agus le tréithe lasair éagsúla, rud a éilíonn leideanna a innealtóireacht go sonrach don ghás sin chun cóimheasa seachadta ocsaigine agus breosla a bharrfheabhsú.
Na Ceithre Príomhfhachtóirí chun an Leid Ceart Gearrtha Ocsa a Roghnú
Chun an rinn cheart ghearrtha ocsaí a roghnú, ní mór ceithre phríomhathróg a mheas. laghdaigh cáilíocht nó sábháilteacht aon cheann de na comhréiteach mícheart seo:
1. Comhoiriúnacht Tóirse agus Cineál Suíochán
Roimh aon bhreithniú eile, caithfidh an rinn a bheith ag luí leis an tsamhail tóirse ar leith atá á úsáid. Athraíonn suíocháin leid - an dromchla séalaithe ina nascann an rinn leis an gcorp tóirse - go mór idir déantúsóirí agus fiú idir samhlacha ón monaróir céanna. Cruthaíonn úsáid barr neamh-chomhoiriúnach riocht contúirteach: is féidir le gás inadhainte sceitheadh ag an gcomhpháirteach, rud a chruthaíonn guais dóiteáin agus pléascadh. Aithnigh monaróir an tóirse agus uimhir an mhúnla i gcónaí sula gceannaítear leideanna athsholáthair, agus fíoraigh an chomhoiriúnacht i gcoinne leidchairt nó lámhleabhar trealaimh an mhonaróra.
2. Tiús Miotail
Tá lár-dhíriú rinn ghearrtha — an tolladh trína n-imíonn ocsaigin ghearrtha ardbhrú — méid sonrach go sonrach chun an toirt ceart ocsaigine agus an treoluas ceart a sheachadadh do raon tiús sainithe. De réir mar a mhéadaíonn tiús pláta, ní mór an trastomhas tollta a mhéadú chun sruth ocsaigine gearrtha leordhóthanach a choinneáil ar feadh an achair níos mó ón soc go dtí an aghaidh gearrtha. Nuair a úsáidtear barr róbheag ar ábhar tiubh ní théann treá neamhiomlán agus gearrtha garbh, draggy. Má úsáidtear barr rómhór ar ábhar tanaí, cuireann sé amú ocsaigine, méadaítear leithead an chorna, agus cruthaíonn sé réamhthéamh iomarcach a d’fhéadfadh dlúth a bheith ag an saotharphíosa.
Soláthraíonn an tábla thíos tagairt ghinearálta do roghnú tip gearrtha aicéitiléine de réir tiús miotail:
| Tiús Miotail | Méid Leid (Ginearálta) | Brú Ocsaigin (psi) | Brú Gáis Breosla (psi) | Luas Gearrtha (ipm) |
|---|---|---|---|---|
| 1/8" - 3/16" (3-5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" - 3/8" (6-10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" - 5/8" (13-16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" - 1" (19-25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Cineál Gáis Breosla
Teastaíonn dearaí éagsúla le haghaidh gás breosla éagsúla mar go bhfuil éagsúlacht shuntasach ag baint lena dtréithe dócháin - teocht an lasair, ráta scaoileadh teasa, agus cóimheas ocsaigine-go-breosla. Táirgeann aicéitiléine an lasair is teo d'aon ghás breosla coitianta, a dhónn idir 5,600°F agus 5,800°F, agus cuireann sé na hamanna réamhthéite is giorra ar fáil do ghearradh agus gougáil. Mar sin féin, is é an rogha breosla is costasaí é agus ní féidir é a úsáid riamh ag brúnna os cionn 15 psi, toisc go n-éiríonn sé éagobhsaí os cionn na tairsí sin. Dóíonn própán agus gás nádúrtha ag teochtaí níos ísle (thart ar 4,250 ° F do phrópán) agus éilíonn sé amanna réamhthéite níos faide, ach tá siad i bhfad níos éifeachtaí ó thaobh costais le haghaidh oibríochtaí téimh ard-toirte agus téimh limistéir mhóra. Tá orifices réamhthéite breise ag leideanna atá deartha le haghaidh gáis bhreosla mhalartacha chun an teocht lasair níos ísle a chúiteamh.
4. Cineál Leamh: Sorcóireach vs Éagsúla
Tá éifeacht mhór ag céimseata an thonnú ocsaigine gearrtha — an cainéal lárnach trína dtaistealaíonn ocsaigine ardbhrú — ar fheidhmíocht gearrtha le haghaidh ábhar níos tiús. Is iad leideanna tollaidh sorcóireacha an caighdeán do ghearradh láimhe agus gearradh meaisín d'ábhair níos tanaí (1/8 go 3/8 orlach) agus oibríonn siad go barrmhaith ag thart ar 40 psi ag ionraon an tóirse. Coinníonn leideanna éagsúla tuirlingthe, a lasann amach i dtreo na slí amach, sruth ocsaigine sársonach ar chaighdeán níos airde níos faide ón soc - rud a fhágann gurb iad an rogha is fearr le haghaidh pláta níos tibhe ná 3/8 orlach. Feidhmíonn leideanna tollaidh éagsúla ag brúnna níos airde, go hiondúil 75 go 100 psi, ach seachadann siad luasanna gearrtha níos tapúla agus ídiú ocsaigine níos ísle in aghaidh an chos gearrtha i gcomparáid le leideanna tollta sorcóireacha ar thiús comhionann.
Cothabháil Leid Gearrtha Ocsa agus Fadhbanna Coitianta
Tá tip gearrtha i ndroch-staid ar cheann de na cúiseanna is coitianta le saincheisteanna cáilíochta gearrtha frustrach, fiú nuair a leagtar na paraiméadair eile go léir i gceart. Tá iniúchadh rialta agus glanadh leideanna riachtanach le haghaidh feidhmíochta comhsheasmhach.
Glanadh leid a dhéanamh leis an glantóir barr cuí - sraith de chomhaid sreang meánmhéide a mheaitseáil leis na trastomhais orifice. Éilíonn leideanna aon-phíosa níos glaine difriúil ná leideanna dhá phíosa. Is éard atá i gceist leis an bpróiseas glantacháin an comhad den mhéid cuí a rith go réidh trí gach orifice chun taiscí carbóin agus spásaire a bhaint gan an tolladh a mhéadú. Déanann ró-ghlanadh nó úsáid comhad atá ró-mhór damáiste do chéimseata an orifice, rud a dhíghrádaíonn go buan ar fheidhmíocht an rinn.
I measc na bhfadhbanna coitianta maidir le cáilíocht gearrtha agus na cúiseanna dóchúla a bhaineann leo tá siad seo a leanas. Réamhthéite iomarcach is cúis le ciumhais barr cruinn ar an gearrtha — go hiondúil ó bharr rómhór nó brú gáis breosla iomarcach. Tarraing línte a dhéanann uillinn siar ar an aghaidh ghearrtha le fios go bhfuil brú ocsaigine gearrtha neamhleor nó tip atá ró-bheag don tiús ábhair. Tá aghaidh gearrtha garbh, míchothrom le greamaitheacht slaig iomarcach ag pointeáil chuig orifice tip salach nó damáiste, luas taistil mícheart, nó soláthar ocsaigine éillithe. Nuair a bhíonn na hairíonna seo le feiceáil, déan iniúchadh agus glan an rinn sula ndéantar brúnna gáis a choigeartú, mar ní féidir le coigeartuithe brú cúiteamh a dhéanamh ar dhamáiste fisiciúil an rinn.
Táthú bata vs MIG: An Difríocht Lárnach a Thuiscint
Is iad táthú bata - ar a dtugtar Táthú Stua Miotail Sciathaithe (SMAW) go foirmiúil - agus táthú MIG (táthú Gáis Inert Miotail, ar a dtugtar Táthú Stua Miotal Gáis nó GMAW) ar an dá phróiseas táthú stua is mó a úsáidtear ar fud an domhain. Cruthaíonn an dá cheann táthú trí stua leictreach a ghiniúint a leánn leictreoid inchaite agus an bonnmhiotal chun alt comhleáite a dhéanamh. Ach tá an-difríocht idir an tslí ina mbaineann gach próiseas é seo amach, agus na coinníollacha faoina sáraítear gach próiseas.
I dtáthú bata, déantar leictreoid brataithe - an "bata" - a chlampáil i gcoimeádán leictreoid agus ceangailte le foinse cumhachta. De réir mar a dhóitear an stua, dónn an sciath flosc ar an leictreoid chun gás sciath a chruthú a chosnaíonn an linn táthú leáite ó éilliú atmaisféarach, ag cruthú ciseal slaig thar an táthú fuaraithe ag an am céanna. I dtáthú MIG, cothaítear leictreoid shreang soladach go huathoibríoch agus go leanúnach ó spól trí ghunna táthúcháin, agus seachadtar umar ar leith de ghás sciath - go hiondúil argón, CO₂, nó cumasc argón-CO₂ - tríd an nozzle gunna chun an linn táthú a chosaint. Ní úsáidtear aon sciath flux, agus ní tháirgtear slaig.
Is é seo an difríocht phraiticiúil bhunúsach: tá táthú bata níos iniompartha, níos fulangaí ar dhromchlaí deacra agus ar choinníollacha lasmuigh, agus níos ísle ar an gcostas tosaigh; Tá táthú MIG níos tapúla, níos glaine, agus táirgeann sé táthaithe ar chaighdeán níos airde i dtimpeallachtaí rialaithe. Níl ceachtar den dá phróiseas níos fearr go huilíoch — braitheann an rogha ceart go hiomlán ar an iarratas.
Táthú Bata vs MIG: Comparáid Ceann le Ceann
| Catagóir | Táthú Bata (SMAW) | Táthú MIG (GMAW) |
|---|---|---|
| Costas Trealaimh | Íochtarach - socrú simplí, níos lú comhpháirteanna | Níos airde - friothálacha sreinge, umar gáis, rialtóir ag teastáil |
| Cuar Foghlama | Éasca le tosú, níos deacra a mháistir (bainistiú fad stua) | Próiseas stua is éasca le foghlaim; cabhraíonn beathú sreang comhsheasmhach do thosaitheoirí |
| Luas Weld | Níos moille - ní mór leictreoid a athsholáthar go minic | Níos tapúla - beatha sreang leanúnach, downtime íosta |
| Glaineacht Weld | Éilíonn slaig agus spásaire scealpadh agus meilt iar-weld | slaig íosta; beagán nó gan aon ghlanadh iar-weld ag teastáil |
| Úsáid Allamuigh | Den scoth - féin-sciath, gan tionchar ag an ngaoth | Amuigh faoin aer go dona - cuireann an ghaoth isteach ar chlúdach an gháis |
| Ullmhú Dromchla ag Teastáil | Íosráta - is féidir weld thar meirge, péint, agus scála muileann | Ard - miotal glan, lom ag teastáil le haghaidh torthaí cáilíochta |
| Tiús Miotail Range | Is fearr ar 1/8" agus níos tiús; níl sé oiriúnach do leathán tanaí | Oibríonn sé ar ábhar chomh tanaí le 26 thomhas suas go pláta tiubh |
| Inaistritheacht | An-iniompartha - dlúth, níl gá le umar gáis | Níos lú iniompartha - cuireann sorcóir gáis agus friothálacha sreinge mórchóir leis |
| Feidhmchláir is Fearr | Cruach struchtúrach, deisiú páirce, píblíne, trealamh trom | Feithicleach, siopaí monaraithe, timpeallachtaí táirgeachta |
Áit a Bhuaigh Gach Próiseas: Cásanna Feidhmchláir Fíor-Dhomhanda
Táthú Bata: An Rogha le haghaidh Obair Allamuigh, Trom agus Cothabhála
Ciallaíonn leictreoid féin-sciath an táthú bata nach ndéanann gaoth agus dréachtaí dochar do cháilíocht an táthú - buntáiste cinntitheach ar láithreáin tógála, píblínte lasmuigh, agus obair dheisiúcháin talmhaíochta. Láimhseálann an próiseas dromchlaí meirgeach, péinteáilte nó scála muileann i bhfad níos fearr ná MIG, ag laghdú go suntasach an t-am a chaitear ar ullmhú dromchla sula dtosaíonn an táthú. Maidir le hobair chruach struchtúrach, deisiú trealaimh throm, agus táthú píblíne, tá táthú bata fós ar an gcaighdeán gairmiúil i go leor tionscail. Mar gheall ar threá domhain stua is féidir a bhaint amach le táthú bata, bíonn sé thar a bheith éifeachtach ar chodanna níos tiús de chruach agus d'iarann teilgthe. Buntáiste mór eile is ea inaistritheacht trealaimh: is féidir welder bata a iompar chuig láthair oibre iargúlta gan gá le sorcóir gáis ar leith, rud a fhágann gurb é an t-aon rogha phraiticiúil é le haghaidh deisiúcháin pháirce fíor-iargúlta.
Táthú MIG: An Rogha maidir le Luas, Glaineacht agus Ábhair Thin
I siopa rialaithe nó timpeallacht táirgthe, tá táthú MIG beagnach i gcónaí ar an rogha níos táirgiúla. Cuireann an beathú sreinge leanúnach deireadh leis an ngá atá le leictreoidí a stopadh agus a athrú gach cúpla orlach, rud a mhéadaíonn go mór an t-am a chaitear ag leagan bead táthúcháin i gcomparáid leis an am downt atá ag teastáil le haghaidh táthú bata. Táirgeann MIG welds le spásaire íosta agus gan slaig, rud a chiallaíonn nach mbíonn mórán meilt nó glantacháin ag teastáil ó chodanna críochnaithe sula mbogtar chuig an gcéad chéim eile táirgthe. Maidir le déantúsaíocht feithicleach, obair leathánmhiotail, agus déantúsaíocht troscáin — feidhmchláir ina bhfuil cuma táthaithe agus ábhar cumais tanaí ábhair — is é MIG an modh is fearr go seasta. Meastar go forleathan freisin gurb é an próiseas táthú stua is éasca do thosaitheoirí a phiocadh suas, ós rud é go gcoimeádann an beathú sreang uathoibríoch stua níos comhsheasmhaí ná an fad leictreoid rialaithe de láimh a theastaíonn i dtáthú bata.
Cathain a Úsáidfidh an dá cheann
Is minic a choinníonn welders gairmiúla agus siopaí déantúsaíochta an dá phróiseas. Is éard atá i gceist le sreabhadh oibre coitianta ná úsáid a bhaint as MIG le haghaidh rití táirgeachta ard-toirte de chomhpháirteanna caighdeánacha sa siopa, agus aistriú chuig deisiúcháin allamuigh, obair struchtúrach ar struchtúir atá ann cheana féin, nó aon phost nach bhfuil sé praiticiúil seachadadh gáis a chosaint. Is é an cur chuige is éifeachtaí maidir le soláthar agus oiliúint táthúcháin ná bata agus MIG a chóireáil mar uirlisí comhlántacha seachas mar roghanna iomaíocha eile — clúdaíonn gach ceann acu teorainneacha a chéile, agus le chéile tugann siad aghaidh ar speictream iomlán na gceanglas maidir le nascadh miotail, nach mór.
Breithnithe Costais: Infheistíocht Tosaigh vs Éifeachtúlacht Fadtéarmach
Buann táthú bata go seasta ar chostas tosaigh. Tá welder bata bunúsach oiriúnach le haghaidh obair thromchúiseach ar fáil ar feadh i bhfad níos lú ná socrú MIG comhionann, a éilíonn ní amháin ar an welder féin ach freisin meicníocht friothálacha sreinge, sorcóir gáis sciath, rialtóir, agus soláthar spól sreang. Le húsáid ó am go ham do chaitheamh aimsire, do phoist deisiúcháin bheaga, nó d'oibríochtaí srianta buiséid, is fíor-bhuntáiste é bacainn níos ísle an táthú bata ar iontráil.
Aistríonn an pictiúr costais do thimpeallachtaí táirgeachta ard-toirte. Is féidir le luasanna taistil níos tapúla táthú MIG, am saothair níos ísle in aghaidh an táthú, agus costais glanta iar-weld íosta an infheistíocht trealaimh tosaigh níos airde a fhritháireamh go réasúnta tapa. Ciallaíonn an beathú sreang leanúnach freisin go gcaitheann oibreoir MIG níos mó ama ag táthú agus níos lú ama ag athshuíomh, ag athrú leictreoidí, agus ag glanadh slaig - rud a aistríonn go díreach chuig táirgiúlacht níos airde in aghaidh na huaire. I gcás ceannaitheoirí tionsclaíocha agus conraitheoirí táthúcháin a ghlacann conarthaí déantúsaíochta móra, is minic a thugann éifeachtúlacht costais fhadtéarmach táthú MIG údar don riachtanas caipitil tosaigh níos airde.
Leanann costais inchaite patrún comhchosúil. Tá leictreoidí bata saor ina n-aonar ach déantar iad a chaitheamh ag ráta a chuimsíonn an t-am neamh-weld a chaitear á n-athrú. Léiríonn sreang MIG agus gás sciath costas athfhillteach níos airde in aghaidh an aonaid, ach is minic a bhíonn an costas in aghaidh an orlach-de-weld i dtimpeallacht ard-tháirgthe iomaíoch nuair a chuirtear éifeachtacht saothair san áireamh. Ba cheart go n-áireodh an cinneadh idir bata agus MIG costas iomlán na húinéireachta i gcónaí — trealamh, earraí inchaite, saothair, agus am glantacháin — seachas an praghas ceannaigh amháin.