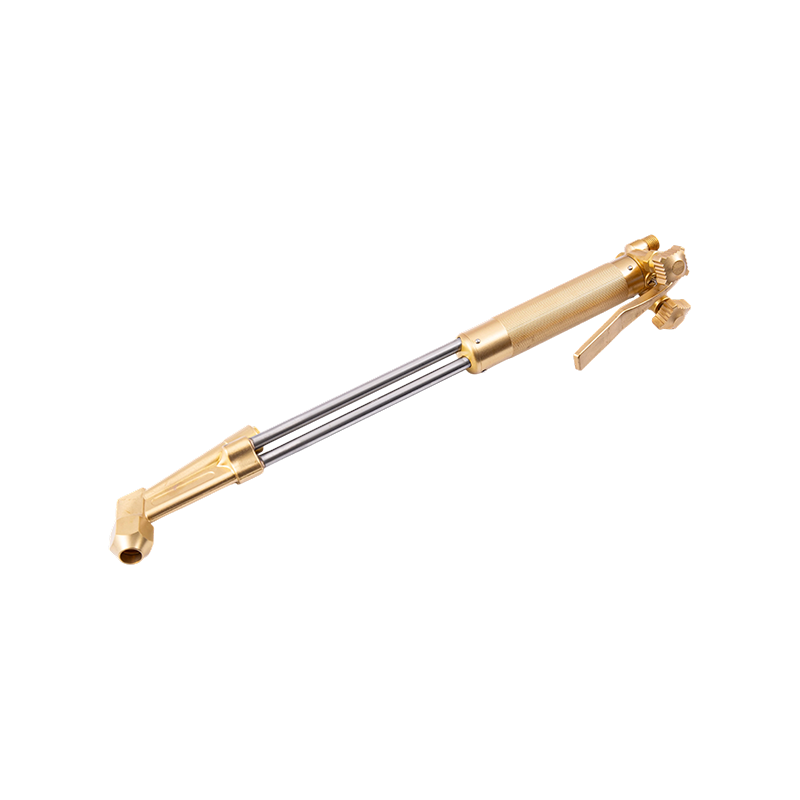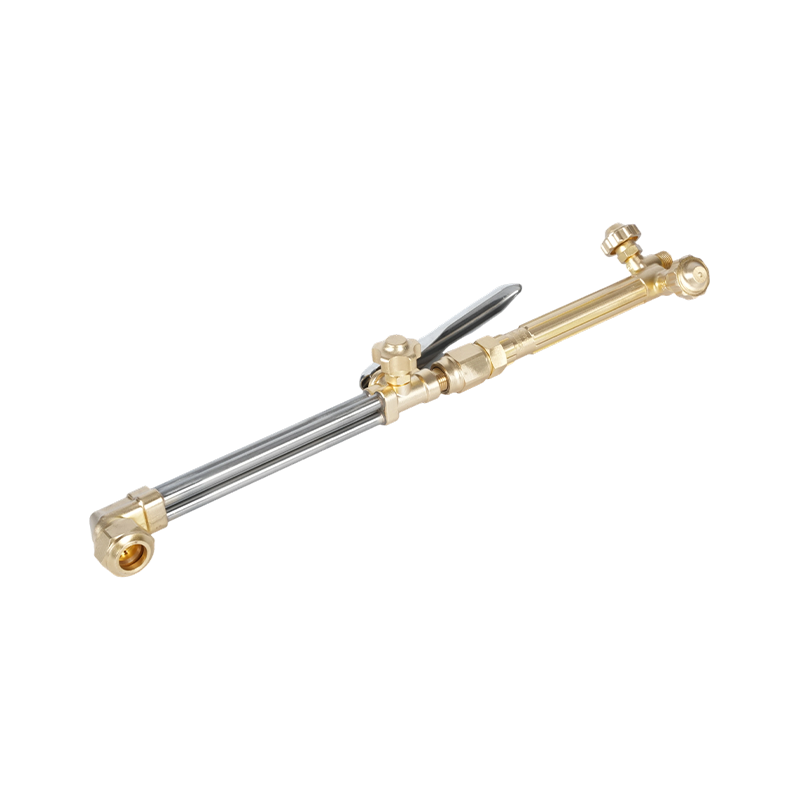

Teocht Tóirse Gearrtha Ocsa-aicéitiléine: Cad is gá duit a fhios
Tá an tóirse gearrtha ocsai-aicéitiléine táirgeann sé ceann de na teochtaí lasair is airde is féidir a bhaint amach le trealamh caighdeánach gáis tionsclaíoch. Nuair a dhóitear ocsaigin agus aicéitiléine le chéile, sroicheann an lasair mar thoradh air sin thart ar 3,480°C go 3,500°C (6,296°F go 6,330°F) — níos airde ná aon chomhcheangal gáis breosla eile a úsáidtear go coitianta i gcleachtas táthúcháin agus gearrtha. Is é an teas foircneach seo is cúis le hocsa-aicéitiléine an córas breosla tagarmharcála a ndéantar gach gás gearrtha malartach a thomhas ina choinne.
Mar sin féin, tá sé ríthábhachtach tuiscint a fháil ar an gcaoi a n-úsáideann tóirse gearrtha an teocht sin. Ní hamháin go leáíonn tóirse gearrtha miotail - feidhmíonn sé trí phróiseas dhá chéim. Ar an gcéad dul síos, ardaíonn na lasracha réamhthéite timpeall an rinn ghearrtha an cruach go dtí a theocht lasta de thart ar 1,800°F (982°C). Nuair a shroicheann an cruach an pointe seo, cuirtear an scaird lárnach ocsaigine ardbhrú i ngníomh. Ní chuireann an sruth seo teas go díreach; ina ionad sin, is cúis leis an cruach réamhthéite a ocsaídiú go tapa - próiseas a thuairiscítear go minic mar "meirge rialaithe, tapa." Tá leáphointe níos ísle ag an ocsaíd iarainn a tháirgtear ná an bonn-chruach, agus mar sin séidtear amach as an gearrtha mar shlaig leáite.
Tá an preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Tá an Three Types of Oxy-Acetylene Flames and When to Use Each
Tá an ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Lasair Neodrach
Déanann lasair neodrach an breosla agus an ocsaigin go léir atá ar fáil a dhó go hiomlán, agus ní tháirgeann aon bharraíocht de cheachtar acu. Tá an cón istigh dea-shainithe agus geal, agus tá an clúdach seachtrach soiléir. Is é seo an lasair caighdeánach don chuid is mó d'iarratais gearrtha cruach agus táthú ginearálta. Ní chuireann sé carbón leis an miotal (a bhriogfadh é) agus ní chruthaíonn sé ró-ocsaídiú (a dhéanfadh scála ocsaíd iarainn). Le haghaidh oibríochtaí gearrtha, trí lasair réamhthéite neodrach a shocrú sula dtéann tú i ngleic leis an sruth ocsaigine gearrtha, táirgeann sé na gearrthacha is glaine leis an kerf is comhsheasmhaí.
Carburizing (Laghdú) Lasair
Tá barrachas aicéitiléine i lasair carburúcháin thar an méid is féidir a dhó go hiomlán leis an ocsaigin atá ar fáil. Sainaithnítear é le crios tánaisteach cleiteach a shíneann thar an gcón istigh — léiríonn fad an chleite seo méid an bharrachais aicéitiléine. Úsáidtear an cineál lasair seo le haghaidh cruaite dromchla, oibríochtaí annealaithe, agus le haghaidh táthú gáis déanta as cruach dhosmálta, áit a laghdaíonn sé an baol ocsaídiúcháin cróimiam ag an gcrios táthú. Cruthaíonn an farasbarr aicéitiléine atmaisféar laghdaitheach timpeall na linne leáite. Níor cheart riamh é a úsáid le haghaidh gearrtha, mar go ndéanann sé carbón a thaisceadh isteach sa chruach agus táirgeann súiche dubh.
Lasair ocsaídeach
Tá barraíocht ocsaigine i lasair ocsaídeach. Éiríonn an cón istigh níos giorra, níos pointeáilte, agus glacann sé tinge beagán corcraigeach; géaraíonn fuaim an lasair go suntasach. Cé go bhfuil an cineál lasair seo is teo go teoiriciúil, déantar é a sheachaint go ginearálta le haghaidh táthú toisc go n-ionsaíonn an iomarca ocsaigine an iarann sa chruach, ag cruthú cuimsithe ocsaíd iarainn neamh-inmhianaithe a lagaíonn an comhpháirteach. Le haghaidh gearrtha, tá coigeartú lasair ocsaídeach sa sruth ocsaigine gearrtha mar chuid dhílis den phróiseas - ach ba cheart go bhfanfadh na lasracha réamhthéite neodrach chun ocsaídiú roimh am an ábhair máguaird a sheachaint.
Gáis Tóirse a Ghearradh: Comparáid Iomlán
Níl córais gearrtha breosla ocsaí teoranta d'aicéitiléin. Is féidir raon gás breosla a úsáid ag brath ar an ábhar atá á ghearradh, an luas gearrtha riachtanach, an bonneagar atá ar fáil, agus na cúinsí costais. Tá tréithe teochta lasair ar leith ag gach gás agus próifílí dócháin a mbíonn tionchar difriúil acu ar fheidhmíocht.
| Gás | Teocht Uasta Lasair (le O2) | Úsáid is Fearr | Táthú In ann? |
|---|---|---|---|
| Aicéitiléine | 3,500°C / 6,330°F | Gearradh, táthú, obair chruinneas | Tá |
| Própán | ~2,800°C / ~5,072°F | Gearradh, téamh, lúbadh | Níl |
| Próipiléin | ~2,900°C / ~5,252°F | Gearradh táirgeachta | Teoranta |
| Gás Nádúrtha | ~2,770°C / ~5,020°F | Oibríochtaí gearrtha, ar chostas íseal | Níl |
| Hidrigin | ~3,000°C / ~5,432°F | Gearradh faoi uisce, alúmanam | Speisialaithe amháin |
Aicéitiléine
Aicéitiléine is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Própán
Própán burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Próipiléin
Próipiléin (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gás Nádúrtha
Tá an teocht lasair is ísle ag gás nádúrtha de na gáis gearrtha a úsáidtear go coitianta. Is é an príomhbhuntáiste atá aige ná bonneagar: is féidir le háiseanna le soláthar gáis nádúrtha píopaithe deireadh a chur le bainistiú sorcóra agus costais bhreosla a laghdú go suntasach. Úsáidtear é in oibríochtaí gearrtha tionsclaíocha ar scála mór ina ndéantar an fheidhmíocht gearrtha beagán níos ísle a fhritháireamh le coigilteas costais agus áisiúlacht soláthair. Ní úsáidtear gás nádúrtha le haghaidh táthú.
Hidrigin
Hidrigin is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Cad iad na Miotail is Féidir agus nach Féidir a Ghearradh le Tóirse Ocsaí-Bhreosla
Is próiseas ocsaídiúcháin cheimiceach é gearradh breosla ocsaí go bunúsach. Chun go n-oibreoidh sé, caithfidh an miotal atá á ghearradh coinníoll sonrach a chomhlíonadh: ní mór go mbeadh leáphointe níos ísle ag a chuid ocsaídí ná an bonnmhiotal féin. Nuair a chomhlíontar an coinníoll seo, ocsaídíonn an sruth ocsaigine an miotal réamhthéite agus séideann sé an slaig leáite mar thoradh air go glan. Nuair nach gcomhlíontar é, foirmíonn an ocsaíd screamh cosanta a chríochnaíonn an t-imoibriú ocsaídiúcháin agus a chuireann cosc ar an gearrtha dul chun cinn.
- Cruach carbóin íseal go meánach: Gearrtar go glan agus go héifeachtach. Is é seo an príomh-iarratas ar ghearradh ocsaí-bhreosla, in ann ábhar a láimhseáil ó 0.5mm go dtí os cionn 250mm tiús.
- Iarann saoirsithe: Is féidir é a ghearradh go héifeachtach le teicnící ocsa-bhreosla.
- Cruach ardcharbóin: Deacair é a ghearradh mar tá an leáphointe slaig druidim le pointe an mhiotail bonn, rud a chuireann cosc ar dhíshealbhú glan ocsaídí.
- Iarann teilgthe: Ní féidir é a ghearradh go héifeachtach - cuireann graifít idir gráinní agus struchtúr gránach isteach ar an ngníomh gearrtha ocsaídiúcháin.
- Cruach dhosmálta: Ní féidir é a ghearradh le modhanna caighdeánacha ocsaí-bhreosla. Tá pointe leá níos airde ag an gciseal ocsaíd cróimiam a fhoirmíonn ar an dromchla ná an cruach faoina bhun, rud a chruthaíonn bacainn chosanta a stopann an ocsaigin a ghearradh ó mhiotal úr a bhaint amach. Ní mór gearradh plasma nó gearradh léasair a úsáid le haghaidh cruach dhosmálta.
- Alúmanam agus copar: Ní féidir é a ghearradh le breosla ocsaí — níl an t-ábhar iarainn ag na miotail seo atá riachtanach chun go gcoinneoidh an t-imoibriú gearrtha ocsaídiúcháin é féin.
Táthú Cruach Dhosmálta: Roghnú Próisis agus Príomhghnéithe
Tá cruach dhosmálta ar cheann de na miotail is dúshlánaí le táthú i gceart. Is é a chion ard cróimiam (íosmhéid 10.5%) a thugann friotaíocht creimeadh dó - ach tá an cróimiam céanna sin thar a bheith imoibríoch d'ocsaigin ag teochtaí táthú. Nuair a ocsaídíonn cróimiam le linn táthú, ídítear é ó na miotail máguaird, ag cruthú criosanna le friotaíocht creimeadh laghdaithe go mór. Is é an feiniméan seo, ar a dtugtar íogrú, an dúshlán teicniúil lárnach a bhaineann le táthú cruach dhosmálta beag beann ar an bpróiseas a úsáidtear.
Ina theannta sin, tá seoltacht teirmeach níos ísle ag cruach dhosmálta ná cruach éadrom, rud a chiallaíonn go dtógann an teas suas níos tapúla sa chrios táthú agus go scaipeann sé níos moille. Fágann sé seo gur fadhb leanúnach an saobhadh, go háirithe maidir le hábhar tanaí-tomhais. Leathnaíonn cruach dhosmálta freisin thart ar 50% níos mó ná cruach éadrom nuair a théitear é, rud a mhéadaíonn saobhadh mura ndéantar ionchur teasa a bhainistiú go cúramach.
Táthú TIG (GTAW) — An Modh Roghnaithe
Is é táthú TIG an caighdeán óir do tháthú cruach dhosmálta, go háirithe le haghaidh ábhar tanaí-tomhais, feadán, agus aon fheidhmchlár ina bhfuil cuma táthú agus friotaíocht creimeadh ríthábhachtach. Gineann leictreoid tungstain neamh-inchaite an stua, agus cosnaíonn gás sciath argón íon an linn táthú ó ocsaigine atmaisféarach agus nítrigin. Cothaíonn an welder slat líonta de láimh, rud a ligeann rialú beacht ar ionchur teasa agus ar mhéid locháin.
Maidir le steels dhosmálta austenític 300-sraith (an ceann is coitianta), is é 308L an slat líonta caighdeánach. Le haghaidh gráid 316 agus 316L (ina bhfuil moluibdín le haghaidh friotaíocht feabhsaithe creimeadh), bain úsáid as filler 316L. Le haghaidh cóimhiotail cineál 321, tá 347 sreang filler oiriúnach. Nuair a úsáidtear an grád filler mícheart cuireann sé isteach ar fheidhmíocht creimeadh an táthú críochnaithe fiú má tá an comhpháirteach meicniúil slán.
Príomh-pharaiméadair TIG le haghaidh cruach dhosmálta: socraigh amperage ag thart ar 1 aimpéar in aghaidh an 0.001 orlach (0.025mm) de thiús ábhair. Bain úsáid as talamh leictreoid tungstain thorraithe nó 2% lanthanated go pointe snáthaide. Ba cheart ráta sreafa gáis sciath Argón a shocrú idir 15 agus 20 troigh chiúbach in aghaidh na huaire (CFH). Coinnigh an luas taistil comhsheasmhach - is fearr oibriú go mall le hionchur teasa ceart ná an miotal mórthimpeall a réabadh agus a róthéamh.
Purging Ar Ais le haghaidh Táthú Feadáin agus Píobáin
Nuair a bhíonn feadán nó píopa cruach dhosmálta á tháthú TIG, tá dromchla istigh an fhréamh táthú nochta d'ocsaigin atmaisféarach le linn an phróisis táthú. Cruthaíonn sé seo feiniméan ar a dtugtar "siúcra" - dromchla garbh, gráinneach ocsaídithe ar fhréamh an táthaithe a laghdaíonn go mór friotaíocht creimeadh agus neart meicniúil. Tá glanadh siar le gás argón (ag sreabhadh tríd an taobh istigh den fheadán agus é ag táthú chun ocsaigin a dhíláithriú) riachtanach d'aon fheidhmchlár feadáin cruach dhosmálta nuair a bhíonn tábhacht ag baint le bunchaighdeán. Plug an dá chríoch go scaoilte agus sreabhadh an t-argón ag brú íseal trí fhoirceann amháin chun purge dearfach a choinneáil ar fud an táthú.
Táthú MIG (GMAW) Cruach Dhosmálta
Is rogha phraiticiúil é táthú MIG do chruach dhosmálta nuair is tábhachtaí an luas táirgthe ná an aeistéitic táthú, nó nuair nach bhfuil trealamh TIG ar fáil. Úsáideann an próiseas leictreoid sreang cruach dhosmálta a chothaítear go leanúnach le gás sciath chun an linn táthú a chosaint. Is é an gás sciath ceart do tháthú MIG cruach dhosmálta ná argón íon nó cumasc argón-héiliam - ní na meascáin argón-CO2 a úsáidtear le haghaidh táthú MIG cruach éadrom, toisc go gcuireann CO2 bailiú carbóin agus ocsaídiú cruach dhosmálta chun cinn. Socraigh an ráta sreafa gáis sciath idir 14 agus 16 lítear in aghaidh an nóiméid (thart ar 30 CPH). Bain úsáid as sreang dhosmálta a mheaitseáil leis an ngrád bonnmhiotail agus smaoinigh ar sheichimh táthaithe tuislithe chun saobhadh teasa a íoslaghdú.

Táthú Oxy-Aicéitiléine déanta as Cruach Dhosmálta
Tá táthú gáis déanta as cruach dhosmálta le hocsa-aicéitiléine indéanta go teicniúil ach i bhfad níos deacra ná táthú TIG agus go ginearálta ní mholtar é le haghaidh táirgeadh nó feidhmeanna struchtúracha. Éilíonn an próiseas flosc táthú cruach dhosmálta speisialaithe - de ghnáth púdar tirim measctha le taosrán le halcól isopropil agus a chuirtear ar aghaidh agus ar chúl an alt araon, chomh maith leis an tslat filler. Cuireann an flosc seo cosc ar ocsaídiú cróimiam le linn an táthú.
Tá an flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
I ngráid cosúil le 304, is féidir le teas iomarcach (idir 500 ° C agus 800 ° C) foirmiú cairbíde cróimiam ag teorainneacha gráin - coinníoll ar a dtugtar deascadh chomhdhúile as a dtagann creimeadh idirghráineach le himeacht ama. Tá gráid ísealcharbóin (304L, 316L) níos resistant don fhadhb seo agus iad ag táthú le modhanna ionchuir teasa níos airde.
Céimeanna Ullmhúcháin Criticiúla le haghaidh Táthú Cruach Dhosmálta
Beag beann ar an bpróiseas táthú a roghnaítear, tá ullmhú dromchla agus rialú éillithe neamh-idirbheartaithe nuair a bhíonn siad ag obair le cruach dhosmálta.
- Deireadh a chur le héilliú neamhfheiriúil: Déanfaidh aon cháithníní iarainn nó cruach ar an dromchla dhosmálta - ó scuaba sreinge a úsáidtear ar chruach carbóin, dioscaí meilte, nó deannaigh miotail - a leabú sa dhosmálta agus beidh sé ina chúis le spotaí meirge. Bain úsáid as scuaba cruach dhosmálta tiomnaithe, dioscaí meilt, agus rothaí gearrtha nach ndeachaigh riamh i dteagmháil le cruach carbóin.
- Glan gach dromchla go críochnúil: Bain ola, ramhar, agus scála muileann as an limistéar comhpháirteach ag baint úsáide as aicéatón nó degreaser cruach dhosmálta tiomnaithe roimh tháthú. Is féidir fiú méarloirg a bheith ina chúis le héilliú logánta.
- Cinntigh náid bearnaí comhpháirteacha: Tá seans maith go mbeidh cruach dhosmálta ag séideadh tríd nuair a bhíonn bearnaí idir na comhaghaidheanna. Coinnigh an t-alt suas go dtí foinse solais - má théann solas tríd, tá an feistiú ró-scaoilte.
- Clamp agus tac táthaithe go daingean: Mar gheall ar leathnú teirmeach ard cruach dhosmálta, is féidir le píosaí oibre neamhchlampáilte saobhadh go mór le linn táthú. Táthaithe taca tuislithe agus smaoinigh ar sheicheamh na bpríomhtháthú a thuisliú chun teas a dháileadh go cothrom.
- Teocht idirbhealaigh rialaithe: Lig don chrios táthú fuarú idir pasanna. Méadaíonn teochtaí arda marthanacha idirbhealaigh an baol íograithe (frasadh chomhdhúile cróimiam) agus saobhadh.
Sábháilteacht Nuair a Úsáidtear Gáis Tóirse a Ghearradh agus Táthú Cruach Dhosmálta
Cruthaíonn gearradh breosla ocsaí agus táthú cruach dhosmálta araon guaiseacha sábháilteachta sonracha a dteastaíonn aird dhíreach orthu.
Sábháilteacht Sorcóir Gáis agus Tóirse
- Aicéitiléine cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Ná tarraing siar aicéitiléine choíche ar ráta is airde ná an seachtú cuid d’acmhainn an tsorcóra in aghaidh na huaire — tarraingíonn sé aicéatón isteach sna píobáin agus sa tóirse, rud a dhéanfaidh damáiste agus guais fhéideartha.
- Ná oibrigh aicéitiléine os cionn brú oibre 15 psi - ag brúnna níos airde éiríonn sé turraing-íogair agus féadann sé dianscaoileadh go pléascach.
- Própán is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Úsáid píobáin, rialtóirí agus leideanna rátáilte don ghás breosla sonrach atá á n-úsáid i gcónaí. Díghrádaíonn própán go ceimiceach ábhair píobáin atá deartha le haghaidh aicéitiléine le himeacht ama.
Guaiseacha Múiche Táthú Cruach Dhosmálta
Gineann cruach dhosmálta táthú múch cróimiam (VI) — carcanaigin dhaonna aitheanta — mar aon le comhdhúile nicil agus múch miotail ghuaiseach eile. Tá na múch seo níos guaisí ná iad siúd a tháirgtear trí tháthú cruach éadrom agus éilíonn siad bearta rialaithe gníomhacha. Tá sé éigeantach aeráil sceite áitiúil (LEV) atá suite gar don stua nó don lasair in aon suíomh gairmiúil. Ba cheart trealamh cosanta pearsanta lena n-áirítear análóir táthaithe aer-chothaithe nó ar a laghad análóir scagacháin dea-rátaithe a chaitheamh. Ná bí ag brath ar aeráil ghinearálta siopa amháin. Tá teorainneacha nochta do chróimiam heicsfhiúsacha rialaithe go docht agus éilíonn siad monatóireacht i dtimpeallachtaí táirgthe ina ndéantar táthú dhosmálta go rialta.
An Próiseas Ceart a Roghnú: Gearradh Gáis agus Modh Táthú Achoimre
Le haghaidh cruach a ghearradh , braitheann rogha an gháis bhreosla go príomha ar an mbuiséad atá ar fáil, ar an luas gearrtha riachtanach, agus ar dhearadh tóirse. Seachadann aicéitiléine na hamanna pollta is tapúla agus an teas istigh is déine, rud a fhágann go bhfuil sé oiriúnach le haghaidh obair chruinn, ábhar tanaí, agus cásanna ina bhfuil tábhacht ag baint le ham socraithe. Cuireann própán agus próipiléine costais oibriúcháin níos ísle agus luasanna gearrtha inchomparáide ar fáil ar ábhar níos tiús agus an tóirse injector ceart á shocrú. Is é gás nádúrtha an rogha eacnamaíoch d'áiseanna gearrtha tionsclaíocha ard-toirte le soláthar píopaí. Níl aon ghás ocsbhreosla éifeachtach chun cruach dhosmálta, alúmanam, nó miotail neamhfheiriúla a ghearradh - ní mór plasma nó gearradh léasair a úsáid do na hábhair seo.
Le haghaidh cruach dhosmálta táthú , is é TIG an próiseas is fearr nuair is tosaíochtaí cuma, friotaíocht creimeadh agus neart meicniúil. Tá táthú MIG oiriúnach d'ailt níos troime agus d'obair táirgthe nuair a bhíonn tábhacht ag baint le luas. Tá táthú gáis ocsaicéitiléine indéanta ach tá sé éilitheach, rud a éilíonn feidhmiú flosc ceart, socrú lasair beacht, agus flosc iar-táthaithe a bhaint - is fearr a oireann do chásanna deisiúcháin allamuigh nuair nach bhfuil trealamh táthú leictreach ar fáil. Cibé próiseas a úsáidtear, is iad rialú éillithe, roghnú ceart líontóirí, agus bainistíocht teasa na trí fhachtóir a chinneann an bhfeidhmíonn táthú cruach dhosmálta mar a bhí beartaithe san fhadtéarma.