
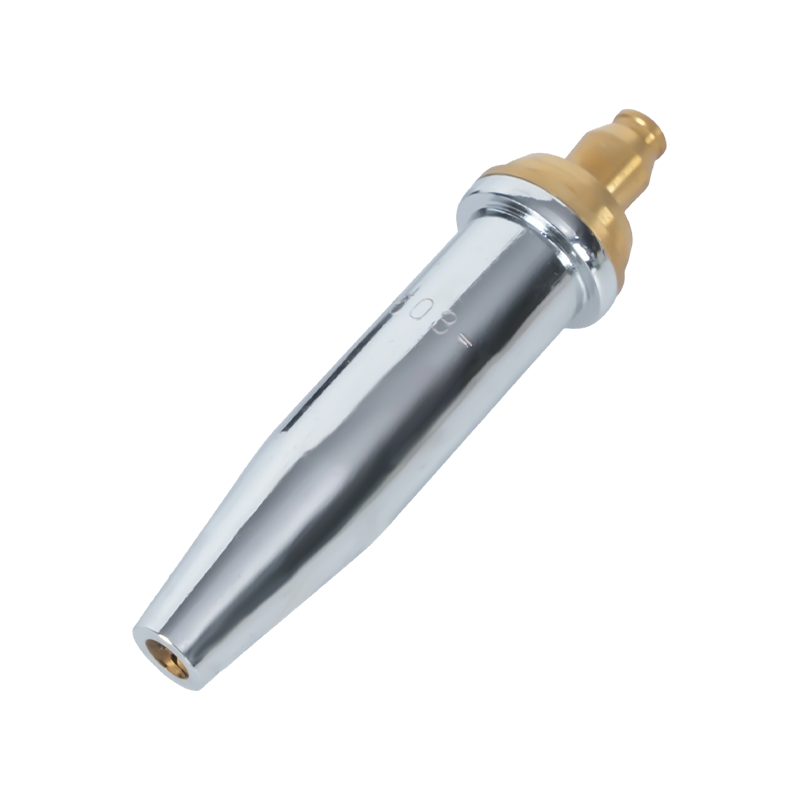
Cad a Dhéanann Buinne Táthú - agus Cén Fáth a bhfuil Tábhacht leis
Tosaíonn gach táthú nó gearradh le lasair nó stua - ach ní féidir le ceachtar den dá cheann feidhmiú go hiontaofa gan soc a stiúradh cad atá timpeall air. Is é an nozzle an pointe deiridh trína n-eascraíonn sciath gáis, gás breosla nó ocsaigine comhlacht an tóirse agus sroicheann sé an crios oibre. Fuaimeann a post simplí. Go praiticiúil, cinneann sé gach rud ó phaireachas táthú go cáilíocht chiumhais tosaigh go cé chomh minic a bhíonn tú ag stopadh spásaire a ghlanadh de do threalamh.
I bpróisis táthú stua gás-sciatha cosúil le MIG/GMAW, cruthaíonn an nozzle clúdach cosanta de ghás cosanta timpeall an linn táthú, a chuireann bac ar ocsaigin atmaisféarach agus nítrigin ó éilliú an mhiotail leáite. Gan clúdach gáis leordhóthanach, ocsaídíonn an weld, feictear porosity, agus titeann airíonna meicniúla. I gearradh breosla ocsaí agus táthú, rialaíonn an nozzle céimseata an lasair féin - a chinneadh an cóimheas idir an lasair réamhthéite le sruth ocsaigine a ghearradh agus scaipeadh teasa ar fud an workpiece.
Ní hamháin go laghdaíonn soc caite, clogged nó ar mhéid mícheart an cháilíocht - méadaíonn sé costais inchaite agus aga neamhfhónaimh. Cuireann tógáil spásaire srian le sreabhadh gáis, rud a chruthaíonn suaiteacht a bhaineann an bonn de chlúdach sciath. Ardaíonn tolladh nozzle atá ró-bheag don fheidhm brú cúil, ag cur isteach ar an lasair nó ar an stua. Is éard atá i gceist le tuiscint an nozzle, go praiticiúil, tuiscint a fháil ar leath de na rudaí a rialaíonn cobhsaíocht do phróisis.
Cineálacha Nozzle de réir Próiseas Táthú
Ní bhíonn soic idirmhalartaithe trasna próisis. Is é an pointe tosaigh ceart maidir le haon roghnú soic ná an próiseas táthúcháin nó gearrtha atá á n-úsáid a shainaithint - tá céimseata soic, riachtanais ábhartha agus feidhm éagsúla ag gach ceann acu.
Soic MIG / GMAW is earraí inchaite sorcóireacha nó múnlaithe iad a cheanglaíonn aghaidh an ghunna MIG agus timpeall ar an rinn teagmhála. Is í an phríomhfheidhm atá acu ná gás sciath a dhíriú – meascáin ar mhórán argóin nó CO₂ de ghnáth – thar an linn táthaithe. Tagann siad i stíleanna greamaithe duillín agus snáithithe. Soic duillín a fheistiú agus a bhaint níos tapúla, rud atá tábhachtach ar línte ard-tháirgthe; soláthraíonn soic snáithithe séala gáis níos sláine agus is lú an seans go scaoilfidh siad faoi chreathadh. Tá an dá stíl ar fáil i bhfoirgníochtaí caighdeánacha agus tromshaothair, agus tá ballaí níos tiús agus inslitheoirí rátáilte d’fheidhmchláir ampúla 400–600 sa dara ceann.
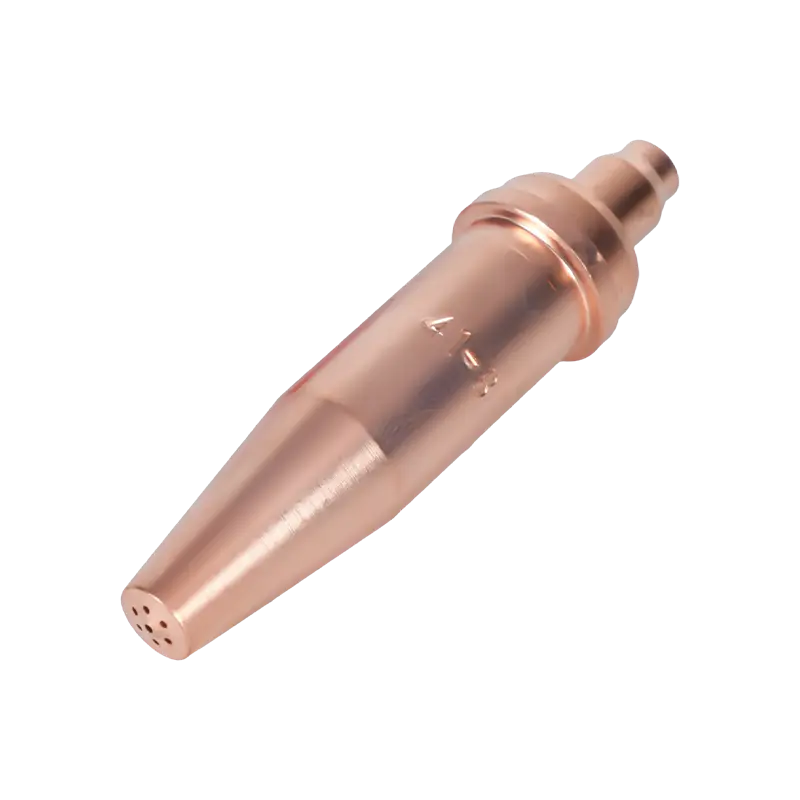
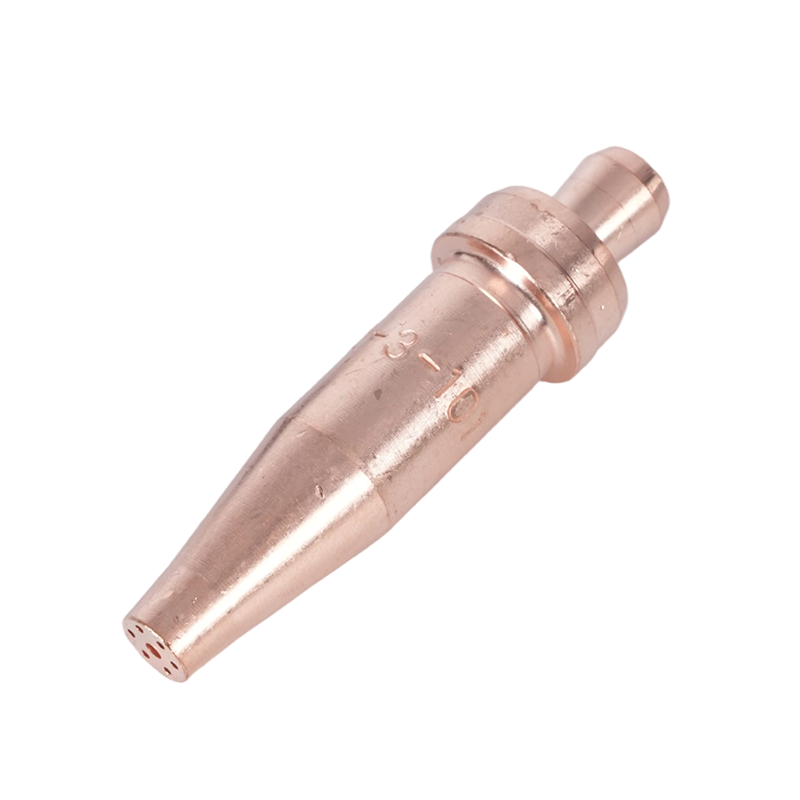
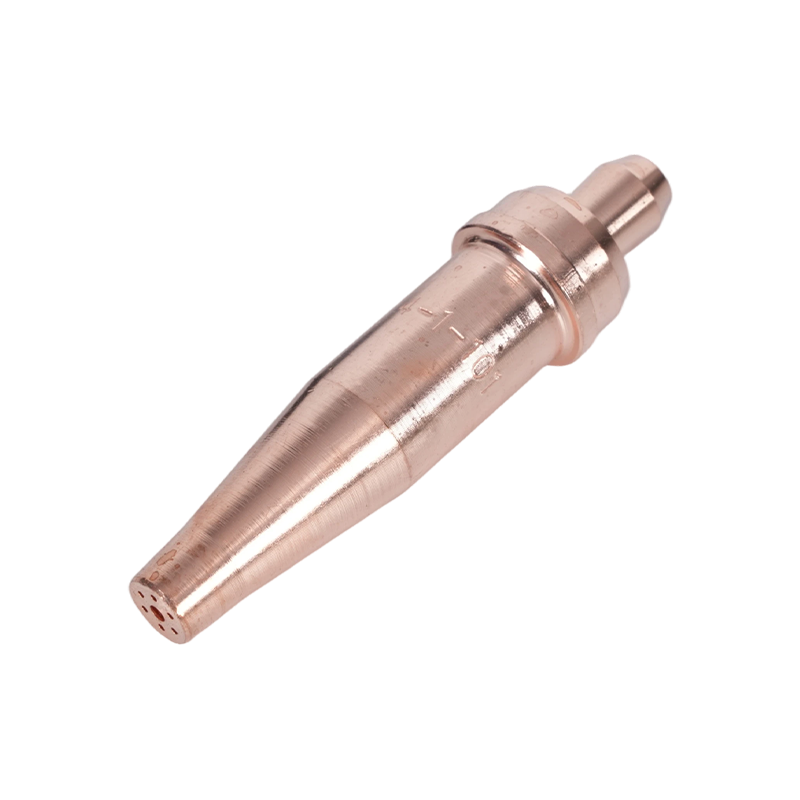
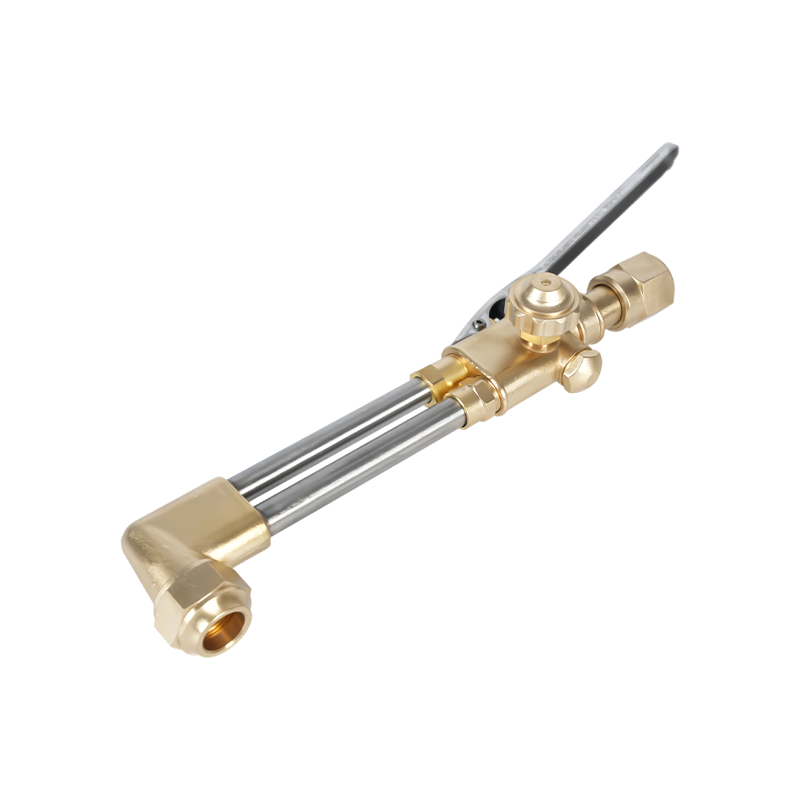
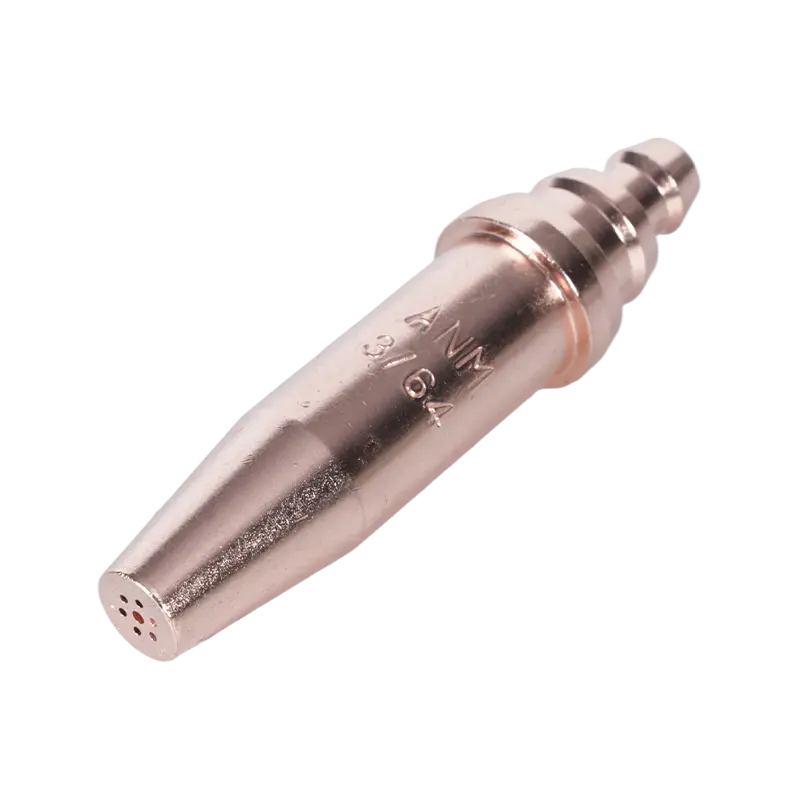
Soic gearrtha agus táthú ocs-bhreosla — ar a dtugtar leideanna gearrtha nó leideanna tóirse go minic — feidhmíonn siad ar bhealach difriúil. Seachas linn snámha táthaithe a chosaint, meascann agus díríonn siad gás breosla (aicéitiléine nó própán) agus ocsaigin chun lasair chruinn ardteochta a tháirgeadh. Tá orifice ocsaigine ardbhrú lárnach ag leideanna gearrtha timpeallaithe ag calafoirt lasair preheat; tugann an lasair réamhthéite an cruach go dtí an teocht adhainte, agus ansin déanann an scaird ocsaigine gearrtha an t-ábhar leáite a ocsaídiú agus a dhíshealbhú. Leideanna tóirse gearrtha aicéitiléine le haghaidh feidhmeanna ocsa-bhreosla an lasair is teo d'aon ghás breosla coitianta a sheachadadh (thart ar 3,500 ° C), rud a fhágann gurb iad an chéad rogha iad chun cruach níos tiús a ghearradh agus le haghaidh feidhmeanna a dteastaíonn réamhtheas tapa uathu. Leideanna tóirse gearrtha própán atá deartha le haghaidh seachadadh cobhsaí lasair oibriú ag teocht lasair níos ísle ach clúdach teasa níos leithne agus níos cothroime a thairiscint - go háirithe éifeachtach chun codanna níos tanaí a théamh, a lúbadh agus a ghearradh nuair a bheadh saobhadh logánta mar thoradh ar lasair tiubhaithe aicéitiléine. I gcás feidhmchláir atá dírithe ar theas amháin seachas ar ghearradh, leideanna téimh le haghaidh dáileadh lasair rialaithe gné calafoirt réamhthéite iolracha socraithe chun teas a scaipeadh go cothrom thar achar dromchla níos leithne, gan an cainéal ocsaigine gearrtha lárnach.
Soic TIG / GTAW (ar a dtugtar freisin cupáin gáis nó coirp collet) argón díreach sciath gáis timpeall an leictreoid tungstain. De ghnáth déantar iad as cumraíochtaí lionsa ceirmeacha, gloine nó gáis alúmana. Murab ionann agus soic MIG, ní dhéanann cupáin TIG teagmháil leis an obair agus roghnaítear iad go príomha bunaithe ar thrastomhas tungstain, rochtain chomhpháirteach, agus an gá atá le sreabhadh gáis laminar versus idirleata. Is fearr comhthionóil lionsaí gáis - a úsáideann ionsán mogalra chun colún gáis níos lannaí a chruthú - le haghaidh oibre beachtas agus táthú lasmuigh den áit a bhfuil sciath comhsheasmhach ríthábhachtach.

Mínithe Cruthanna Buinne agus Toirt Méideanna
Laistigh de gach catagóir próisis, tá éifeacht dhíreach ag céimseata nozzle ar chlúdach gáis, inrochtaineacht chomhpháirteach, agus imréiteach spásaire. Maidir le táthú MIG, clúdaíonn ceithre chruth an chuid is mó de na hiarratais:
- Sorcóireach (díreach): Trastomhas tairiseach tolladh ó bhun go barr. Tairgeann sé an t-uasmhéid sreabhadh gáis agus is é an rogha caighdeánach é le haghaidh táthaithe cothroma nó cothrománacha gan aon srianta rochtana. Tá raon méideanna tollta ó ⅜" go ⅞" (thart ar 10-22 mm), agus mar riail ghinearálta, ba cheart go n-ardódh trastomhas tollta le amperage - tacaíonn boinn níos mó le rátaí sreafa gáis níos airde a theastaíonn chun linnte táthaithe níos teo a chlúdach.
- Cruth buidéal (bac): Céimeanna síos go dtí trastomhas seachtrach níos lú in aice leis an foirceann oibre. Feabhsaíonn an phróifíl laghdaithe infheictheacht agus rochtain ar ailt teoranta. Oiriúnach go háirithe do tháthú uathoibrithe agus róbait mar go nglanann an rinn chúng daingneáin níos éasca agus is féidir é a ghlanadh ar bhealach níos éifeachtaí le stáisiúin athmhúnlaithe tóirse.
- Barrchaolú gearr agus fada: Tapr de réir a chéile ón mbonn i dtreo an rinn. Comhrochtain mhaith le clúdach gáis níos fearr ná cruth an bhuidéil. Is fearr tapers fada le haghaidh táthú píopaí agus hailt cúinne; Déanann barrchaolaithe gearr inrochtaineacht a chothromú le héifeachtacht sreafa gáis le haghaidh monaraithe ginearálta.
- Cónúil: Próifíl níos leithne, amach ag an mbarr. Uasmhéadaíonn sé an limistéar clúdaithe gáis - úsáideach le haghaidh linnte táthaithe níos leithne, ionchuir teasa níos airde, agus nuair a bhíonn miotail atá brataithe le since a tháirgeann spásaire mór pléascach á tháthú. Déanann an béal níos leithne freisin reaming le stáisiún glantacháin tóirse níos éifeachtaí i socruithe robotic.
Le haghaidh leideanna gearrtha breosla ocsaí, cinneann an geoiméadracht tollta cruth an tsrutha ocsaigine gearrtha agus an patrún réamhthéite. Freagraíonn líon na leideanna do thiús an ábhair atá á ghearradh – léiríonn líon níos mó orificí ocsaigine níos mó agus rátaí tomhaltais gáis níos airde atá oiriúnach do chruach níos tiús. De réir an Sonraíocht AWS maidir le gáis sciath táthaithe agus a n-aicmithe , is paraiméadair chaighdeánaithe iad comhdhéanamh gáis agus ráta sreafa - rud a chiallaíonn nach mór céimseata tolladh an bhuic a mheaitseáil leis an gcineál gáis agus leis an mbrú atá in úsáid, gan a roghnú ina aonar.
Treoir Ábhar: Prás, Copar, agus Roghanna Plátáilte
Rialaíonn ábhar nozzle dhá rud: friotaíocht spatter agus bainistíocht theirmeach. Is minic a tharraingíonn an dá airí seo i dtreonna contrártha ag brath ar an bhfeidhmchlár, agus is é sin an fáth nach mbíonn aon ábhar amháin i gceannas ar gach cás úsáide.
Prás cuireann friotaíocht spásaire níos fearr ar fáil ná copar lom i bhfeidhmchláir amperage níos ísle (100-300 amps). Ní chloíonn spásaire chomh héasca céanna le dromchlaí práis, rud a chiallaíonn tréimhsí níos faide idir an glanadh. Mar sin féin, tá pointe bogtha níos ísle ag an bprás ná mar a bhíonn copar - ag aimpéarachtaí níos airde nó ag amanna sínte stua, is féidir le soc práis a dhífhoirmiú faoi theas marthanach, rud a fhágann nach bhfuil sé oiriúnach d'obair thromshaothair. Nuair a úsáidtear é mar chur isteach laistigh de chomhlacht copair, cabhraíonn práis le trastomhas inmheánach an nozzle a chothabháil le himeacht ama, ag leathnú shaol na seirbhíse in iarratais measartha teasa.
Copar stiúrann teas níos éifeachtaí ná práis, rud a fhágann gurb é an rogha is fearr é le haghaidh obair ardteasa marthanach (os cionn 300 amp) agus le haghaidh timthriallta táthúcháin níos faide. Déanann soic chopair an teas a ionsú agus a scaipeadh níos tapúla, rud a laghdaíonn an baol saobhadh teirmeach. Is iad soic copair tromshaothair — le ballaí tiubha agus inslitheoirí — an caighdeán d’fheidhmchláir 400–600 amp i ndéantúsaíocht struchtúrach agus táthú plátaí trom. Maidir le leideanna gearrtha breosla ocsaí, is é copar nó cóimhiotail chopair ardghrád an t-ábhar caighdeánach go beacht mar gheall ar a gcumas teochtaí foircneacha an lasair ghearrtha a sheasamh gan an geoiméadracht orifice a dhífhoirmiú nó a chreimeadh.
Nicilphlátáilte agus chrome-plated comhcheanglaíonn soic croí copair le sciath dromchla atá níos resistant d'greamaitheacht spásaire ná copar lom nó práis. Soláthraíonn an plating roinnt sochar inslithe theirmigh freisin. Is i dtáthú róbatach agus uathoibrithe a chuirtear i bhfeidhm iad go príomha, áit a mbíonn timthriallta táthú fada gan bhriseadh mar ghnáthamh agus laghdaítear aga neamhfhónaimh glantacháin tionchar díreach ar an tréchur. Tugann an saol seirbhíse níos faide údar lena gcostas tosaigh níos airde i dtimpeallachtaí táirgthe ard-toirte.
Ceirmeach is ionann soic agus catagóir níos nuaí, a úsáidtear go príomha i dtáthú TIG agus i roinnt feidhmeanna speisialaithe MIG. Ciallaíonn a ndromchla neamhsheoltach nach féidir le spásaire aistriú go leictreach ón soic go dtí an rinn teagmhála - modh teipe a fhágann sreabhadh sruth tríd an soc agus díghrádú tapa. Seasann cupáin ceirmeacha TIG freisin teagmháil dhíreach le workpieces te gan leá, iad a dhéanamh úsáideach le haghaidh táthú i grooves daingean.

Trí Chéim chun an Buinne Ceart a Roghnú
Éiríonn an roghnú simplí nuair a leanann sé seicheamh seasta seachas a bheith ag iarraidh gach athróg a mheas ag an am céanna.
Céim 1 - Sainaithin an próiseas agus a paraiméadair oibriúcháin. Déan amach an bhfuil an feidhmchlár MIG/GMAW, gearradh breosla ocsaí, téamh breosla ocsaí, nó TIG. Le haghaidh próisis stua, bunaigh an raon amperage oibriúcháin. Maidir le próisis ocs-bhreosla, sainaithin an gás breosla (aicéitiléine vs. própán) agus tiús an ábhair atá á ghearradh nó á théamh. Caolaíonn na paraiméadair seo an réimse láithreach: iarrann feidhmchlár MIG 150-amp le haghaidh práis caighdeánach nó soic copair; éilíonn timthriall MIG robotic 500-amp le haghaidh soic copair plátáilte tromshaothair; iarrann feidhmchlár gearrtha própáin ar phláta 20 mm go mbeidh tip própán ar a mhéid don tiús ábhair sin. Ag péireáil do leideanna leis an gceart rialtóirí brú gáis chun do shocrú tóirse a chomhlánú chomh tábhachtach céanna - ní féidir leis an soc feidhmiú mar atá deartha ach amháin nuair a bhíonn brú an gháis go comhsheasmhach laistigh den raon molta do mhéid an rinn sin.
Céim 2 - Déan measúnú ar chomhrochtaineacht. An féidir le soc díreach sorcóireach an t-alt a bhaint amach gan salachar a dhéanamh ar an bpíosa oibre nó ar an bhfeisteas? Más amhlaidh atá, bain úsáid as - uasmhéadaíonn tolladh níos mó an clúdach gáis agus íoslaghdaíonn sé an líon spásaire. Má tá an comhpháirteach i gcúinne daingean, groove domhain, nó táthú píopa inmheánach, bogadh go dtí próifíl scrogaill nó taper. Bain úsáid as an trastomhas seachtrach is lú a sholáthraíonn clúdach gáis leordhóthanach fós don mhéid linn táthú, ní an ceann is lú a luíonn go fisiciúil. Má dhéantar ró-bheag ar an gcarn nozzle ní mór an cháilíocht a chosaint; cruthaíonn ró-mhór an trastomhas seachtrach fadhbanna imréitigh.
Céim 3 - Ábhar a mheaitseáil leis an éileamh teirmeach. Le haghaidh oibre gearrthimthrialla, amperage níos ísle, soláthraíonn práis friotaíocht maith spásaire ar chostas níos ísle. Le haghaidh obair marthanach ard-teasa nó ard-amperage, bogadh go copar. I gcás feidhmchláir uathoibrithe nó róbataice a ritheann timthriallta gar-leanúnacha, laghdaíonn soic plátáilte minicíocht cothabhála go leor chun an difríocht costais a fhritháireamh. Le haghaidh feidhmeanna ocsaí-bhreosla, bain úsáid as leideanna copair nó cóimhiotal copair i gcónaí - is féidir le leideanna práis briseadh faoi turraing teirmeach pléascadh ocsaigine ardbhrú, riosca sábháilteachta chomh mór le riosca feidhmíochta.
Cothabháil, Glanadh, agus Athsholáthar
Mairfidh soic a glanadh agus a chothabháil i gceart le soc nua a ndearnadh faillí air le corrlach leathan. Tá an modh teip le haghaidh beagnach gach soic mar an gcéanna: carnann spásaire ar an tolladh istigh, cuireann sé srian ar shreabhadh gáis, agus cruthaíonn sé suaiteacht a bhaineann an bonn de chlúdach sciath. Díghrádaíonn cáilíocht an táthú sula dteipeann ar an soc go feiceálach, rud a chiallaíonn go ndéantar damáiste go minic sula n-aithníonn an welder an fhadhb.
Is é an beart coisctheach is éifeachtaí ná comhdhúil frith-spatter - glóthach tumtha nó spraeála - a chuirtear ar an tolladh soic sula gcuirtear tús le seisiún táthúcháin. Coscann frith-spatter spásaire ó nascadh le dromchla an nozzle, rud a fhágann go bhfuil sé éasca aon tógáil a scaoileadh le linn nó tar éis táthú. Ná bí ag brath ar fhrith-spatter mar ionadach do ghlanadh tréimhsiúil; é a úsáid mar chúnamh cothabhála a leathnaíonn an t-eatramh idir glantacháin.
Nuair a bhíonn gá le glanadh, bain úsáid as greamairí reamer nozzle nó stáisiún glantacháin tóirse chun spásaire a bhaint go meicniúil. Ná húsáid scriúire nó uirlis pointeáilte eile ar féidir leis an dromchla tollta a scóráil - cuireann dromchla garbh istigh luathú ar ghreamaitheacht spásaire sa todhchaí agus féadann sé céimseata sreabhadh inmheánach an gháis a athrú. Le haghaidh leideanna gearrtha breosla ocsaí, glan na calafoirt orifice le glantóir tip den mhéid ceart; Méadaíonn glantóir barr rómhór an orifice, rud a chuireann isteach go buan ar an lasair nó ar cháilíocht ghearrtha agus a chiallaíonn go gcaithfear an rinn a athsholáthar.
Cuir nozzle MIG in ionad nuair a thaispeánann an tolladh saobhadh infheicthe, nuair a bhíonn an t-inslitheoir scáinte nó in easnamh, nó nuair a dhroichid spásaire idir an soc agus an barr teagmhála tar éis é a ghlanadh. Le haghaidh leideanna gearrtha breosla ocsaí, cuir in ionad nuair a bhíonn méadú orifice ina chúis le lasair bog nó neamhrialta nach féidir a cheartú trí ghlanadh, nó nuair a dhéantar damáiste don aghaidh suíocháin agus nach rónta i gceart i gcoinne an cheangail gearrtha a thuilleadh. Ní shábhálann tú airgead ach soic caite nó barr a rith - cosnaíonn an caillteanas cáilíochta, an athoibriú agus an dramhaíl gáis ó dhroch-sciath nó lasair dhíghrádaithe níos mó ná an inchaite féin.