
Nuair a bhíonn tú ag seasamh os comhair sceideal táirgthe agus tá welder ag fanacht leis an tóirse ceart, ní í an chéad cheist cén próiseas a bhreathnaíonn níos fearr ar pháipéar. Is é an ceann is féidir le do chuid oibreoirí a reáchtáil go comhsheasmhach, agus cad a chosnaíonn an rogha sin duit agus tú ag obair arís. Is é an freagra gairid: ar MIG, leánn sreang a chothaítear go leanúnach isteach sa chomhpháirteach, rud a fhágann go bhfuil sé níos tapúla agus níos éasca le foghlaim. Ar TIG, fanann leictreoid tungstain soladach agus cuirtear slat líonta isteach ar leithligh, rud a thugann níos mó smacht duit ach a éilíonn níos mó scileanna. Tiomáineann an difríocht aonair sin gach comparáid eile eatarthu.
Cad a Tharlaíonn i ndáiríre san Arc
Seasann MIG do Metal Inert Gas agus tugtar GMAW air freisin. Cothaítear spól de shreang soladach trí ghunna, foirmíonn stua idir an sreang agus an saotharphíosa, agus leánn an sreang féin isteach sa táthú. Socraíonn tú luas agus voltas beatha na sreinge; cosnaíonn sciath gáis, bíodh argón, CO2, nó meascán, an linn leáite ón aer. Cruthaíonn sé seo próiseas glan, ard-taisce.
Seasann TIG do Tungstain Inert Gas agus tugtar GTAW air freisin. Buailtear stua idir leictreoid tungstain agus an saotharphíosa, ach ní leánn an tungstain. Déantar an linn táthú tríd an mbonn-mhiotal a leá, agus cuireann tú filler ó shlat ar leith le do lámh saor in aisce. Is é an t-argón glan an gnáthghás sciath, agus rialaíonn cos-chos nó truicear amperage de réir mar a théann an táthú ar aghaidh.
Toisc go bhfuil an filler ar leithligh i TIG, tá an t-ionchur teasa níos soláimhsithe. Toisc go bhfuil an sreang féin-bheathú i MIG, tá an stua á chothabháil ag an mbeathú sreinge agus tá níos lú smaoineamh ag an oibreoir. Míníonn sin an fáth go bhfuil MIG feiliúnach go nádúrtha d’obair níos faide, níos tiubha agus níos airde, agus aimsíonn TIG a nideoige i miotail bheachta tanaí nó deacair le táthú.
| Gné | Táthú MIG | Táthú TIG |
|---|---|---|
| Leictreoid | Sreang inchaite, cothaithe go leanúnach | Leictreoid tungstain neamh-inchaite |
| Ábhar filler | Is é sreang leá an filler | Slat filler curtha de láimh ar leithligh |
| Sciath gáis | Argón, CO2, nó gás measctha | Argón nó argón-héiliam |
| Rialú amperage | Socruithe beathaithe voltais agus sreinge | Pedal coise nó rialú mhéara |
| Riachtanas scile | Níos ísle, níos forgiving | Níos airde, tá gá le comhordú lámh-súl-chos |
An tionchar a bhíonn ag an difríocht ar do shiopa
Luas táthú agus ráta taisce
Líonann MIG alt go tapa mar go seachadann an sreang miotail gan stad. I cruach carbóin 5 mm, is minic gur féidir le hoibreoir cumasach MIG pas soladach amháin a dhéanamh, agus bheadh pasanna iolracha agus níos mó ama ag teastáil ó TIG. Ritheann MIG go maith freisin ag luasanna taistil níos airde, agus is é sin an fáth gurb é an gnáthrogha é maidir le monarú struchtúrach agus painéil choirp.
Cáilíocht, athoibriú, agus cuar foghlama an oibreora
Ní tháirgeann TIG spásaire, rud a chiallaíonn nach bhfuil aon mheilt nó scuabadh sreang idir pasanna, agus fágann sé dromchla glan a oireann do phéinteáil agus snasta dhosmálta. Scaipfidh MIG uaireanta, agus bíonn costas ag baint le spásaire nuair a éilíonn an táirge críochnú cosmaideach. Tá sé níos éasca TIG a rialú ar phasanna fréamhacha agus ar mhiotail atá íogair do theas, ach tá sé níos deacra a fhoghlaim toisc go n-úsáideann sé an dá lámh agus cos amháin.
Nuair a dhéanann gach próiseas ciall níos mó
- Is gnách go mbíonn leathán tanaí ó thart ar 0.5 go 3 mm i bhfabhar TIG, ós rud é go laghdaíonn an t-ionchur teasa níos ísle dóite tríd.
- Is gnách go mbíonn pláta ó thart ar 3 mm agus níos tiús i bhfabhar MIG, toisc go bhfuil níos mó tábhachta ag baint le táirgiúlacht agus is féidir leis an ábhar teas a ionsú níos tapúla.
- Is minic a bhíonn alúmanam i dtomhasairí níos tiús MIG le gunna spól; is minic a bhíonn páirteanna alúmanam níos tanaí TIG chun rialú níos fearr a dhéanamh ar an linn táthú.
- Is iarratas TIG é cruach dhosmálta nach mór breathnú aonfhoirmeach ar an taobh istigh d'fheadán nó d'árthach.
Trealamh agus Ábhair Inchaite: An Costas Taobh le Taobh
Níl praghas ceannaigh an mheaisín ach cuid amháin den phictiúr. I dtáirgeadh, is gnách go gcinneann na hábhair inchaite, an gháis agus na huaire saothair cén próiseas atá níos eacnamaí do do shiopa.
| Fachtóir costais | MIG | TIG |
|---|---|---|
| Cineál foinse cumhachta | Voltas tairiseach / friothálacha sreinge | Sruth tairiseach |
| Meaisín breise | Friothálacha sreang agus gunna | Tóirse; fuaraithe uisce le haghaidh timthriallta dualgas ard |
| Inchaite | Spóil sreang, leideanna teagmhála, líneálacha | Leictreoid tungstain, slata filler, cupáin gáis |
| Tomhaltas gáis | 15 go 25 CFH d'argón/CO2 | 10 go 20 CFH d'argón íon |
| Costas oibreora | Níos ísle le hoibreoirí nach bhfuil mórán taithí acu | Níos airde nuair a bhíonn welders oilte ag teastáil |
Má tá saothair costasach agus go bhfuil tréchur ríthábhachtach, bíonn an bua ag MIG ar an gcuid is mó de chruach agus roinnt obair dhosmálta. Más é athoibriú agus cuma a spreagann an buiséad, is minic a bhíonn TIG níos saoire in aghaidh an táthú inghlactha, cé go gcosnaíonn sé níos mó in aghaidh na huaire.
Réamhthéamh, Rialú Gáis, agus an Trealamh Timpeall an Weld
Fiú nuair is é MIG nó TIG an comhleá iarbhír, ní bhíonn sa chill oibre riamh ach an meaisín táthú. Is sampla tipiciúil é alúmanam trom nó cuid tiubh dhosmálta a bhfuil gá le réamhthéamh roimh an bhfréamh-phas, chun an baol a bhaineann le scoilteadh táthú a laghdú agus chun an linn snámha a shuí i gceart. Is bealach coitianta é tóirse teasa dlúth-ocsa-aicéitiléine chun an t-alt a thabhairt suas go dtí teocht an urláir gan casta a dhéanamh ar an socrú táthú.
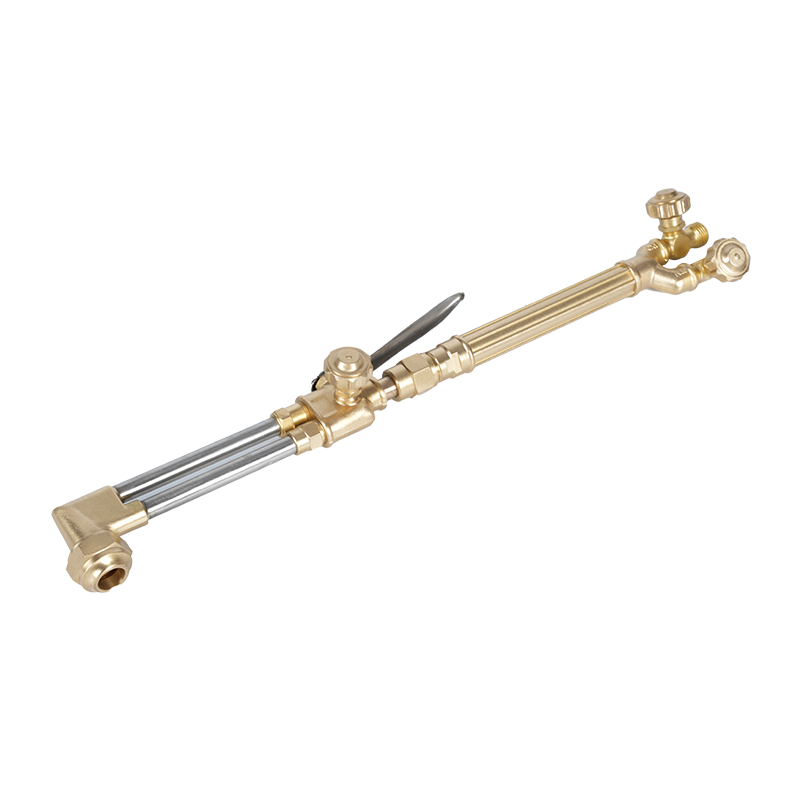
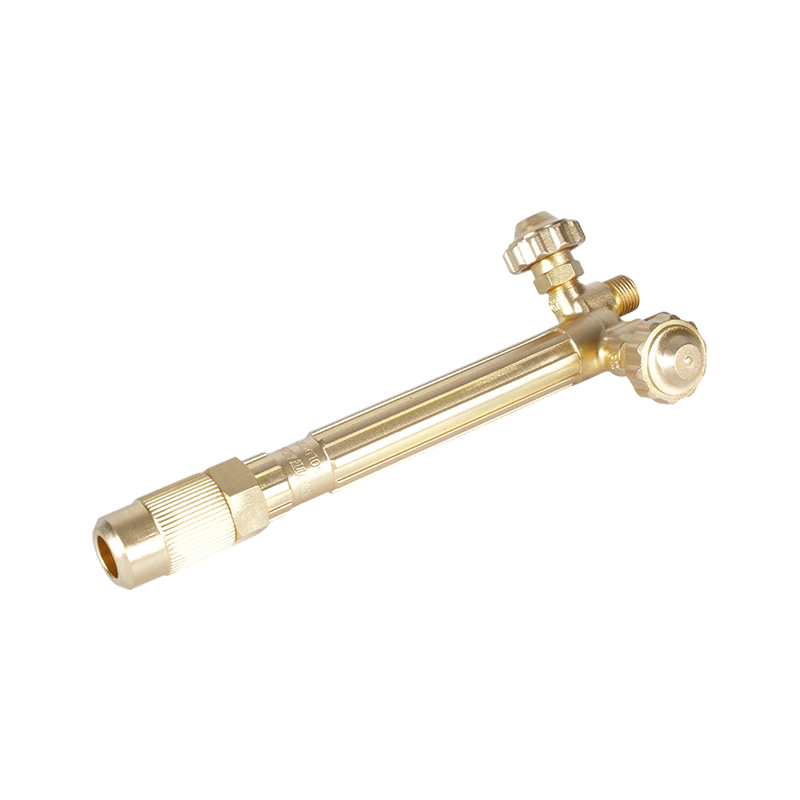
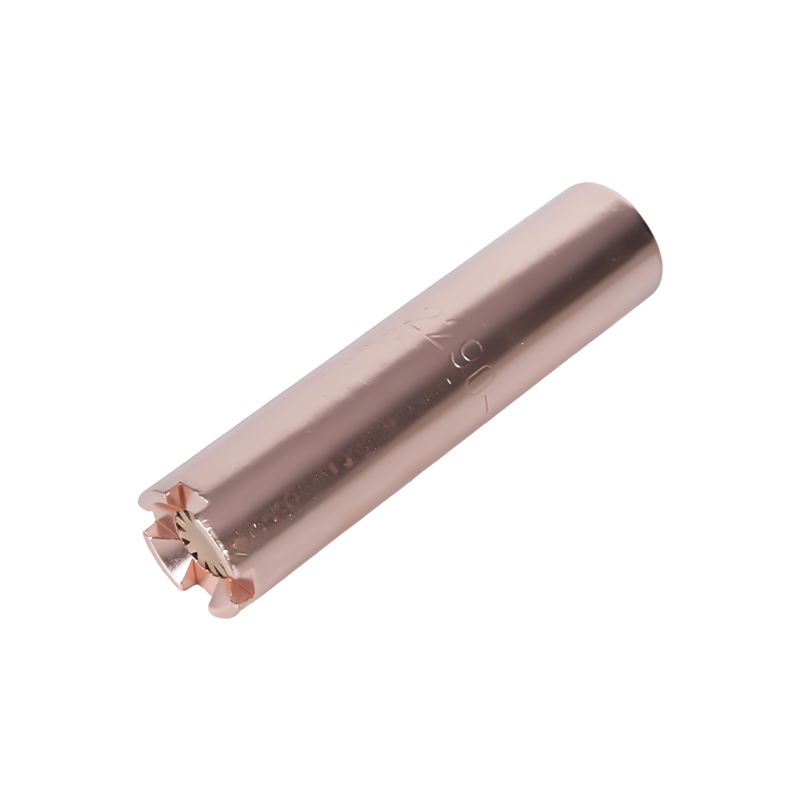
 HE-505 Tóirse Téimh Ocsaí Aicéitiléine Trom-Dleachta le haghaidh Réamhthéamh agus Táthú Soláthraíonn an tóirse dlúth seo lasair rialaithe chun miotail tiubh a réamhthéamh roimh tháthú, ag laghdú an riosca crack. Láimhseálann sé prásáil, annealing, straightening, agus leá freisin, rud a fhágann gur breiseán ilúsáideach é do do chill oibre. Féach Táirge →
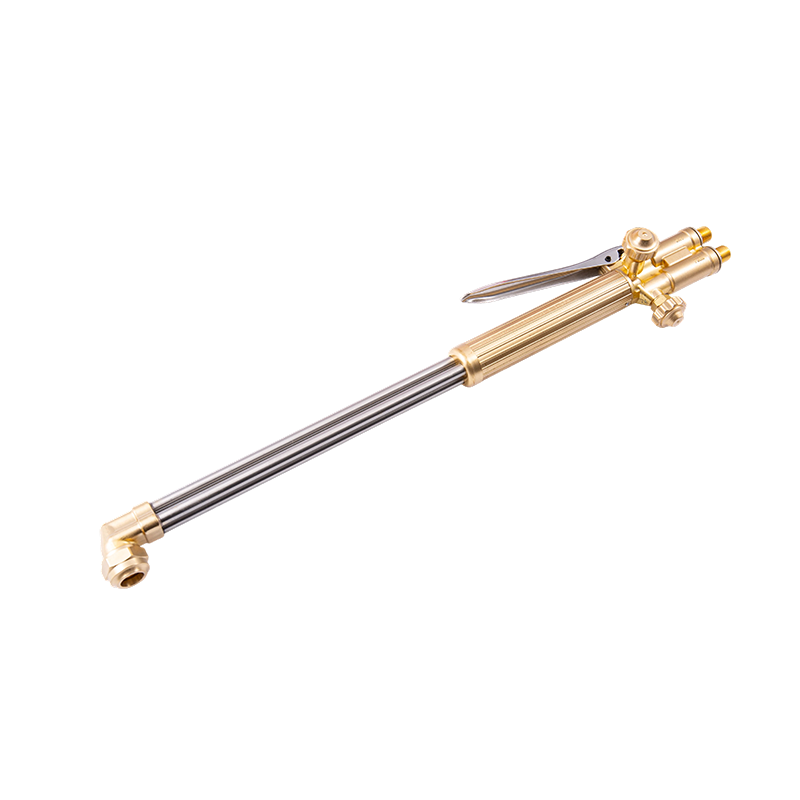
Is minic a sholáthraíonn an monaróir céanna tóirsí téimh agus trealamh rialaithe gáis a dhéanann ceangaltáin gearrtha, láimhseálann tóirse, agus rialtóirí brú. Ní hé an próiseas a roghnaíonn tú an t-aon chinneadh: ní mór na huirlisí tacaíochta a bheith iontaofa nuair a bhíonn an sceideal daingean.
An Cinneadh a Dhéanamh: Cad Le hInsint don Fhoireann Ceannaigh
Roghnaigh MIG nuair a bhíonn an méid táirgeachta ard, tá tiús ábhar os cionn thart ar 3 mm, tá spásaire inghlactha, agus tá líon teoranta oibreoirí ard-oilte agat. Roghnaigh TIG nuair a bhíonn cuma táthú riachtanach, tá tiús bhalla íseal, tá an t-ábhar teas-íogair, nó caithfidh an comhpháirteach críochnaithe feidhmiú i seirbhís creimneach nó meicniúil.
I siopa measctha, coimeádann go leor foirne an dá phróiseas ar fáil. Is féidir le TIG an píopa pas ar fhréamh a láimhseáil agus an obair dhosmálta a chaithfidh breathnú go réidh, agus iompraíonn MIG na welds filléad trom. Ní bhaineann an chomhbhabhtáil le teacht ar an bpróiseas foirfe amháin; tá sé mar gheall ar an bpróiseas a mheaitseáil leis an gcuid, an toirt, agus an t-oibreoir atá ar fáil.
Nuair a bhíonn tú ag meastóireacht ar sholáthraí trealaimh táthú nó gearrtha le haghaidh líne táirgeachta OEM, is é an luach atá ann ná monaróir a aimsiú a rialaíonn an próiseas meaisínithe agus brionnú iomlán. Is é an cumas láimhseálann tóirse saincheaptha, tóirsí téimh, agus comhpháirteanna gearrtha gáis a thógáil go hinmheánach a dhéanann soláthar níos intuartha. Má tá socrú soláthair saincheaptha á phlé agat, labhair lenár bhfoireann innealtóireachta faoi do líníochtaí agus do riachtanais táirgthe.