
Cén fáth go n-éilíonn Cruach Dhosmálta Cur Chuige Difriúil
Cuireann cruach dhosmálta in aghaidh creimeadh mar gheall ar a chion cróimiam - go hiondúil 10% nó níos airde - a fhoirmíonn ciseal ocsaíd éighníomhach ar an dromchla. Is é an ciseal céanna sin a fhágann go bhfuil sé neamh-mhaith sa siopa táthú. Is é teas an fhadhb lárnach: seolann cruach dhosmálta teas thart ar an tríú cuid chomh héifeachtach le cruach éadrom, rud a chiallaíonn go bhfanann an fuinneamh ón stua comhchruinnithe in aice leis an gcrios táthúcháin seachas a bheith scaipthe. Is é an toradh ná tógáil teasa tapa, baol méadaithe warping, agus - má tá teochtaí a bhrú ró-ard - feiniméan ar a dtugtar íogrú, ina deascán cairbídí cróimiam ag teorainneacha gránach agus cailleann an miotail a friotaíocht creimeadh go beacht nuair is mó de dhíth ort.
Is é éilliú an dara mór-athróg. Is féidir le scuab sreinge cruach carbóin, diosca meilt a chuaigh i dteagmháil le cruach éadrom roimhe seo, nó ola ó lámha lom ar an mbonn-mhiotal ábhar eachtrach a thabhairt isteach sa chrios táthú, an porosity síolaithe nó an meirgiú sa deireadh. Is próiseas é táthú cruach dhosmálta ina bhfuil an t-ullmhúchán freagrach as an gcuid is mó den cháilíocht táthúcháin deiridh - is é an t-athróg teasa agus éillithe a bheith faoi smacht sula dtosaíonn an stua a scarann táthaithe glan, creimthe-resistant agus na cinn a dteipeann orthu sa tseirbhís.
Is é an dea-scéal ná gur féidir an próiseas a fhoghlaim. Tá TIG, MIG, agus táthú bata go léir ag obair ar dhosmálta, gach ceann acu a oireann do thiús ábhair éagsúla agus do chomhthéacsanna iarratais. Is é tuiscint a fháil ar an bpróiseas atá le húsáid — agus cén fáth — an chéad chinneadh le cur i gceart.
Roghnú an Próiseas Táthú Ceart
Tá trí phróiseas i gceannas ar tháthú cruach dhosmálta go praiticiúil. Tá láthair milis sainithe ag gach ceann acu.
Táthú TIG (GTAW) Is é an rogha cruinneas. Táirgeann leictreoid tungstain neamh-inchaite an stua agus cothaítear slat líonta de láimh, rud a thugann rialú neamhspleách iomlán don welder ar ionchur teasa agus ar ráta sil-leagan filler. Ritheann sé ar DCEN (leictreoid diúltach srutha dhírigh) le sciath argón 100%, táirgeann TIG na welds is glaine ar dhosmálta - beagnach gan spásaire, cuma coirníní den scoth, agus crios íosta teasa nuair a bhíonn an teicníc go maith. Is é an caighdeán é do leatháin tanaí (faoi 3 mm), obair phíobáin, trealamh grád bia, agus aon fheidhmchlár ina mbeidh an táthú críochnaithe le feiceáil. Is é luas an chomhbhabhtáil: tá TIG mall, agus ní mór cleachtadh a dhéanamh ar an oirfidigh láimhe a theastaíonn.
Táthú MIG (GMAW) oireann rannóga níos troime agus méideanna táirgeachta níos airde. Cothaíonn an sreang go leanúnach, rud a mhéadaíonn an ráta taisce go suntasach i gcomparáid le TIG. Ar dhosmálta, tá an teicníc bhrú caighdeánach - an gunna a choinneáil ag thart ar 90 céim agus uillinn taistil 5-15 céim - a choimeádann clúdach gáis níos fearr thar an lochán. Tá roghnú gáis sciath níos casta ná cruach carbóin: tá CO₂ íon díobhálach do dhosmálta, agus táirgeann argón íon stua fuar, sluggish. Is iad na gáis oibre is coitianta ná trí-mheascán de 90% héiliam / 7.5% argón / 2.5% CO₂ le haghaidh aistriú gearrchiorcad, nó cumasc ocsaigine 98% argón / 2% le haghaidh aistriú stua spraeála. Is é an meascán gáis a fháil mícheart ar cheann de na cúiseanna is coitianta le droch-thorthaí MIG dhosmálta.
Táthú bata (SMAW) ar an gceann is mó de na trí cinn maidir le hullmhú dromchla, agus tá sé inmharthana d'obair allamuigh nó do chodanna níos tiús nuair nach bhfuil trealamh TIG nó MIG praiticiúil. Tá flosc sna leictreoidí (E308, E316, nó E309 le haghaidh hailt miotail neamhchosúla) a ghineann a sciath féin, rud a chuireann deireadh leis an ngá atá le gás seachtrach. Tá an t-ionchur teasa níos airde agus níos lú rialaithe ná TIG, rud a fhágann gur fíor-riosca é warping ar ailt tanaí. Le haghaidh deisiúcháin struchtúracha agus déantúsaíocht throm, is rogha phraiticiúil agus éifeachtach é bata.
| Próiseas | An Raon Tiús is Fearr | Sciath Gáis | Rialú Teasa | Leibhéal Scil |
|---|---|---|---|---|
| TIG (GTAW) | tanaí go meánach (<3mm idéalach) | 100% Argón | Ar fheabhas (cosal coise / cuisle) | Ard |
| MIG (GMAW) | Meánach go tiubh ( 3 mm ) | Cumasc trí-mheascán nó Ar/O₂ | Go maith (luas sreinge / voltas) | Measartha |
| bata (SMAW) | Ailt tiubh / deisiú páirce | Ceann ar bith (flux-shielded) | Teoranta | Measartha |
Ullmhú Dromchla agus Rialú Éillithe
Tá an t-ullmhúchán le haghaidh táthú dhosmálta níos déine ná mar a dhéantar do chruach carbóin, agus is fiú na rialacha a chóireáil mar neamh-shainaitheanta. Is é an chéad cheann ná deighilt uirlisí: coinnigh sraith tiomnaithe de scuaba, meilte, agus teanntáin le haghaidh dhosmálta amháin. Chomh luath agus a théann scuab sreang nó diosca scríobach i dteagmháil le cruach carbóin, iompraíonn sé éilliú iarainn a aistreoidh go dhosmálta ar theagmháil, ag neadú cáithníní a chreimeann agus a dhéanann an bonn den chiseal éighníomhach. Lipéadaigh na huirlisí agus cuir an deighilt i bhfeidhm go comhsheasmhach.
Ní mór an dromchla féin a bheith glan ó ola, ramhar, péint, marcanna dúch, agus ocsaídiúcháin roimh tháthú. Láimhseálann aicéatón nó degreaser dhosmálta tiomnaithe ar éadach glan éilliú orgánach. Le haghaidh ocsaídiúcháin nó scála muilinn ar imill ghearrtha, bain úsáid as scríobach saor ó iarann nó diosca flap rátáilte do dhosmálta - ní diosca riamh a bhfuil teagmháil déanta aige le cruach carbóin. Tá an modh gearrtha tábhachtach freisin: is fearr gearradh plasma agus gearradh léasair ná gearradh ocsaicéitiléine le haghaidh dhosmálta toisc go seachnaíonn siad éilliú carbóin ar an imeall gearrtha. Mura féidir gearradh ocsai-aicéitiléine a sheachaint, ní mór an imeall a thalamh ar ais roimh an táthú.
Ba chóir go mbeadh feistiú comhpháirteach daingean. Méadaíonn bearnaí fréimhe ar mó iad ná 1.5 mm an baol go dtiocfaidh dul i bhfód fréimhe trí dhó agus go neamh-chomhsheasmhach, go háirithe ar ábhar tanaí. Coinníonn táthaithe tacaí ag eatraimh de 50 mm nó níos lú an t-alt in áit agus laghdaítear an saobhadh le linn an phríomhshraithe táthúcháin. A astú gearrtha agus córas láimhseála tóirse rátáilte le haghaidh rialú beachtas gáis an uirlis oiriúnach le haghaidh aon ghearradh ocsaí-bhreosla nó obair réamh-teasa a thagann roimh an táthú dhosmálta, ag cinntiú seachadadh comhsheasmhach lasair gan éilliú a dhéanamh ar an gcrios gearrtha.
Rialú Teasa: An Príomhdhúshlán Teicniúil
Tagann bainistíocht teasa i dtáthú cruach dhosmálta síos ar dhá chuspóir: comhleá iomlán a bhaint amach gan róthéamh an mhiotail, agus teas a dháileadh go cothrom chun saobhadh a chosc. Éilíonn an dá theicníc d'aon ghnó seachas a bheith ag brath ar an meaisín chun cúiteamh a dhéanamh.
Is í an teocht idirbhealaigh an príomh-athróg rialaithe ar tháthú ilphas. De ghnáth is í 150°C (300°F) an t-uasteocht idirbhealaigh do steels dhosmálta austenític (na 304 agus 316 grád is coitianta a aimsítear). Má sháraítear é seo tá baol ann go dtarlóidh deascadh agus íogrú cairbíde. Ar TIG, laghdaítear an meán-ionchur teasa trí shocrú bíge gan dul i bhfód a íobairt – baineann an buaicsruth comhleá amach agus ligeann an sruth cúlra don mhiotal fuarú beagán idir bíoga. Ar MIG, baineann luas beathaithe sreinge agus coigeartuithe voltais éifeacht chomhchosúil amach; laghdaíonn trastomhas sreinge níos cúinge freisin an sruth atá ag teastáil le haghaidh doimhneacht treáite ar leith.
Le haghaidh rith táthú níos faide, scipeáil an táthú (ag bogadh go dtí cuid eile den chomhpháirteach go tréimhsiúil seachas a tháthú go leanúnach i dtreo amháin) dáileann sé teas níos cothroime agus laghdaítear an grádán teirmeach is cúis le warping. Táthú backstep — incrimintí gearra a tháthú sa treo atá contrártha le dul chun cinn an táthú foriomlán — is teicníc éifeachtach eile é chun tógáil teasa i gcodanna teoranta a bhainistiú. Ionsúnn barraí fuara, plátaí taca copair, agus doirtil teasa a chuirtear in aice leis an gcrios táthúcháin an iomarca fuinnimh agus coinníonn siad na teochtaí idirbhealaigh i raon.
Tá brú gáis cruinn ag an rialtóir chomh tábhachtach leis an teicníc táthú féin. Fágann sreabhadh gáis sciath neamhleor an linn táthú gan chosaint, rud a fhágann ocsaídiú agus porosity. Cruthaíonn sreabhadh iomarcach suaiteacht a tharraingíonn aer atmaisféarach isteach sa sciath. A calabraithe rialtóir brú gáis a mheaitseáil leis an bpróiseas táthú agus riachtanais ráta sreafa is é an rialú bonnlíne chun clúdach gáis comhsheasmhach a choinneáil ar fud an táthú.
Bunúsanna Trealaimh: Tóirsí, Leideanna, agus Sábháilteacht
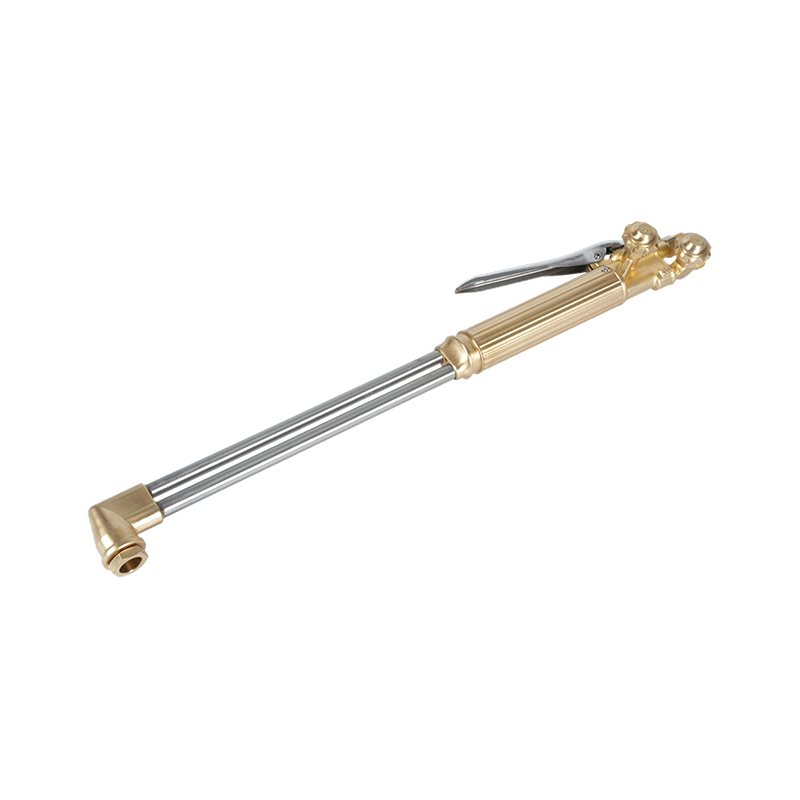
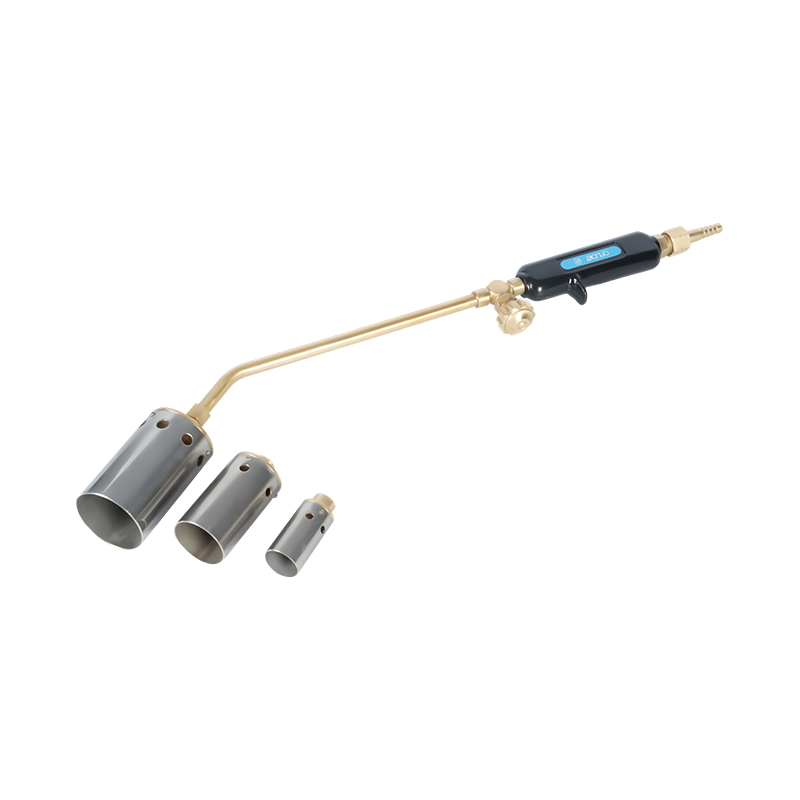
Is iad an tóirse agus a chuid earraí inchaite ná an áit a dtrasnaíonn teicníc agus trealamh. Maidir le hobair ocsa-bhreosla in aice le monarú dosmálta - gráid fheiritíteacha nó martensitic réamhthéamh, faoiseamh strus iar-táthaithe, nó oibríochtaí gearrtha ar an bpíosa oibre roimh tháthú - bíonn tionchar díreach ag cáilíocht agus cothabháil tóirse ar an toradh. A dea-chothaithe tóirse téimh atá deartha le haghaidh rialú lasair beacht in iarratais miotalóireachta a sheachadann an t-ionchur teasa rialaithe, comhsheasmhach a éilíonn dhosmálta, gan na borrtha nó na tinte droma a éillíonn an limistéar oibre nó a dhéanann damáiste don bhonnmhiotal.
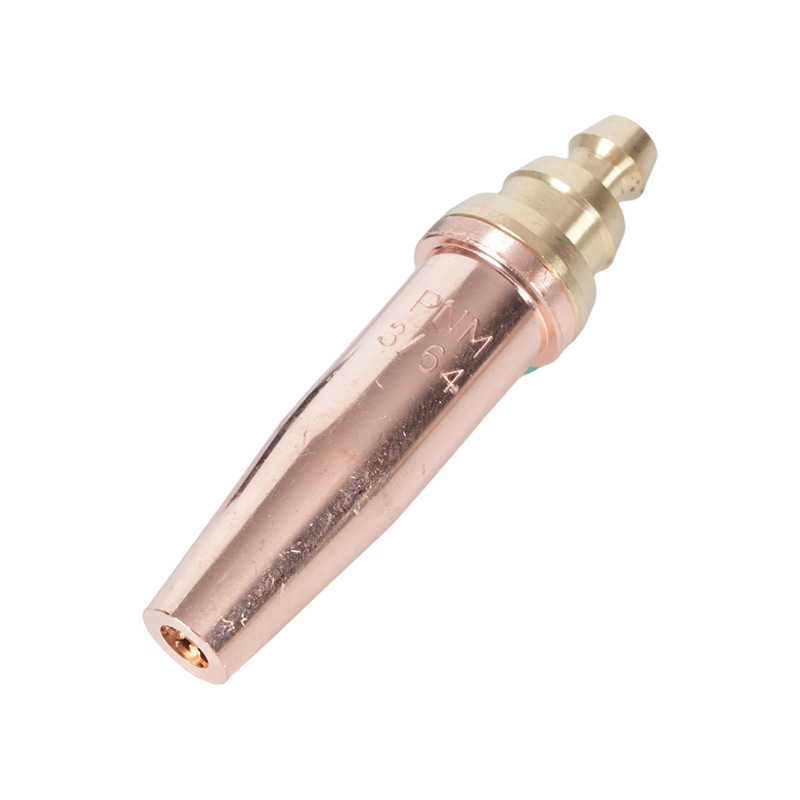
Cinneann leideanna tóirse tréithe lasair. Bíonn tionchar ag an méid tip ceart don tiús ábhair agus don chineál gáis araon ar éifeachtúlacht téimh agus ar cháilíocht an chiumhais ghearrtha má bhíonn gearradh i gceist. Gearradh leideanna tóirse agus soic roghnaithe don teaglaim gáis agus ábhar ar leith cinntigh ciumhais glan, saor ó ocsaíd a éilíonn athoibriú íosta roimh tháthú. Má úsáidtear barr róbheag do stoc tiubh is cúis le gearradh neamhiomlán; tugann barr rómhór isteach teas iomarcach a shaobhann an t-ábhar mórthimpeall.
Flashback - an riocht ina iomadaíonn an lasair ar ais isteach sa chorp tóirse nó píobáin - is riosca sábháilteachta tromchúiseach é in aon socrú breosla ocsaí, agus ní haon eisceacht iad timpeallachtaí monaraithe dhosmálta. Gabhálaithe Flashback suiteáilte ag an tóirse agus naisc rialtóir cur isteach ar thaisteal lasrach droim ar ais sula sroicheann sé an píobán nó an soláthar gáis. Is comhpháirt sábháilteachta éigeantach iad na feistí seo i dtimpeallachtaí táthú gairmiúla, ní uasghrádú roghnach. Treisíonn treoir rialála ó chomhlachtaí lena n-áirítear Cumann Táthú Mheiriceá a n-úsáid mar chleachtas caighdeánach ar aon chóras tóirse ocsa-bhreosla. Le haghaidh forbhreathnú cuimsitheach ar roghnú próiseas táthú agus comhoiriúnacht miotail filler d'iarratais dhosmálta, Treoir táthú iomlán NS ARC a chlúdaíonn gás sciath, roghnú sreang, agus na cleachtais is fearr le haghaidh dhosmálta pointe tagartha úsáideach do shonraitheoirí agus do dhéantóirí.